
AMB, Stuttgart
Internationale Messe für Metallbearbeitung
15. bis 19. September
www.messe-stuttgart.de/amb


Bilder: Rime GmbH
Die Wahl des Schneidgases bestimmt beim Laserschneiden Qualität, Geschwindigkeit und Wirtschaftlichkeit. Besonders bei dicken Stahlblechen zeigt sich: Schon kleine Abweichungen in den Einstellungen führen zu Grat, Verfärbungen oder Verzug. Das beeinträchtigt Optik, Funktion, Nacharbeit – und im Extremfall die Sicherheit.
In diesem Beitrag gehen wir auf die wichtigsten Fragen «Worauf kommt es beim Schneiden dicker Bleche an, welche Herausforderungen treten im Alltag auf, wie beeinflusst das Schneidgas die Schnittgüte, welche Prozessparameter sind neben O2 und N2 relevant und woran erkennt man eine gute Schnittkante?» ein. Mit Praxisbeispielen zeigen wir, warum die Entscheidung «Laserschneiden: Stickstoff oder Sauerstoff?» massgeblich über Qualität und Effizienz entscheidet.
Herausforderungen beim Schneiden dicker Bleche
Mit wachsender Materialstärke steigt die Empfindlichkeit des Prozesses. Langer Schnittweg, hoher Wärmeeintrag und schwieriger Schmelzauswurf begünstigen typische Fehlerbilder:
Warum das Schneidgas so entscheidend ist
Das Schneidgas erfüllt drei Kernaufgaben: Es treibt die Schmelze aus der Fuge, steuert die chemischen Reaktionen im Schnitt und prägt so Schnittkante, Prozessstabilität und Produktivität.
Sauerstoff (O2)
Sauerstoff reagiert exotherm und liefert zusätzliche Wärme in die Schnittfuge. Das erhöht die Schnittgeschwindigkeit und ermöglicht grössere Materialstärken.
Stickstoff (N2)
Stickstoff ist inert und verhindert Oxidation. Die Schnittkante bleibt metallisch blank und gratarm.
Mischgaslösungen (Sauerstoff + Stickstoff)
Moderne Fiberlaser-Anlagen nutzen Mischgas-Strategien, um Geschwindigkeit und Schnittqualität auszubalancieren. Ergebnis: schnellere, saubere Schnitte mit reduzierter Oxidation und weniger Nacharbeit. Neben der Gaswahl bestimmen zahlreiche Parameter die Schnittgüte:
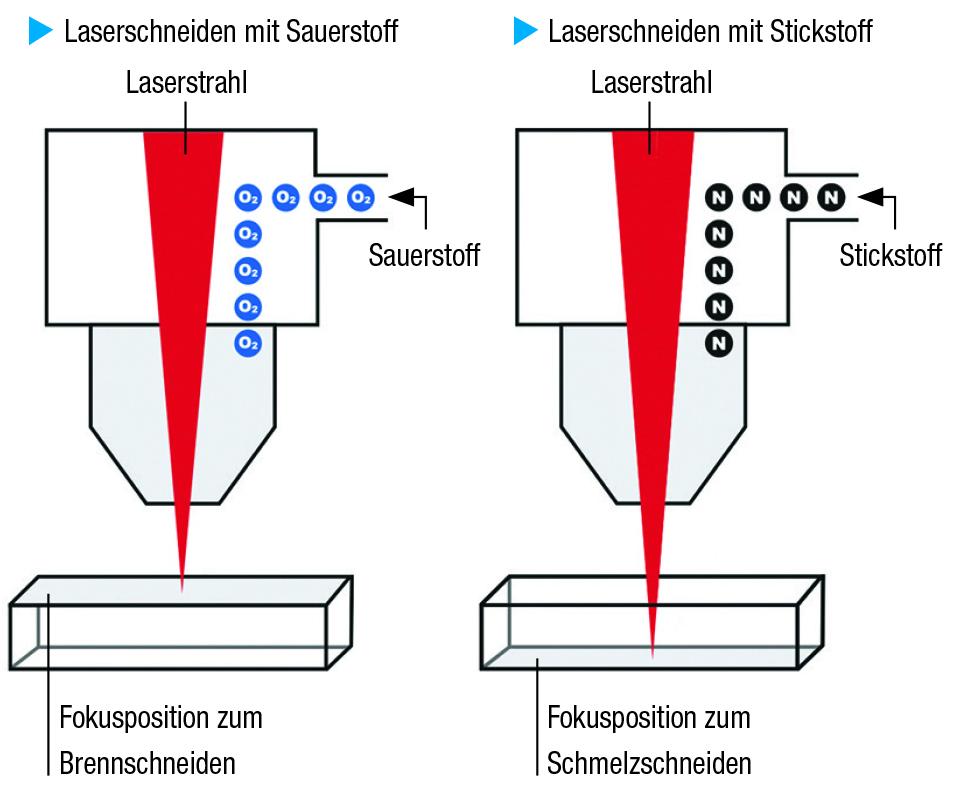
Die Fokuslage ist zentral: Beim Sauerstoff-Laserschneiden liegt der Fokus meist an der Oberfläche, um die schnelle Oxidationsreaktion zu unterstützen. Beim Stickstoff-Laserschneiden befindet sich der Fokus aufgrund der anderen Prozessdynamik nahe der Materialunterseite – das begünstigt Aufschmelzen und wirkungsvolles Ausblasen der Schmelze.
Auch die Düsengeometrie unterscheidet sich. Für Sauerstoff kommen Düsen mit kleinerem Lochdurchmesser zum Einsatz, während beim Stickstoff Düsen mir grösserem Lochdurchmesser verwendet werden, um die höheren Gasmengen und Drücke zu handhaben.
Wichtig ist ein konstanter Arbeitsabstand im Bereich von etwa 0,25 bis 2 mm zum Werkstück, um eine stabile Gasführung sicherzustellen.
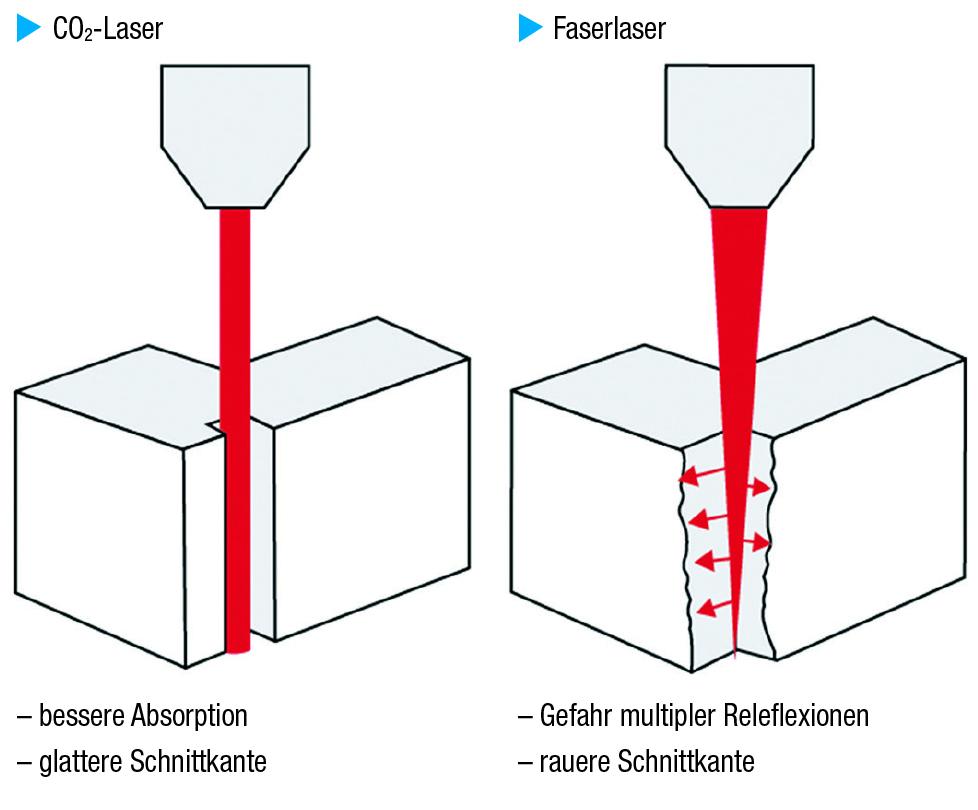
Die Strahlqualität des Lasers beeinflusst ebenfalls die Schnittqualität stark. Bei Faserlasern steigt mit zunehmender Blechstärke die Gefahr multipler Reflexionen im Schnitt, was zu raueren Kanten führt. Der CO2-Laser bietet hier mit seiner Wellenlänge und den Absorptionsverhältnissen Vorteile.
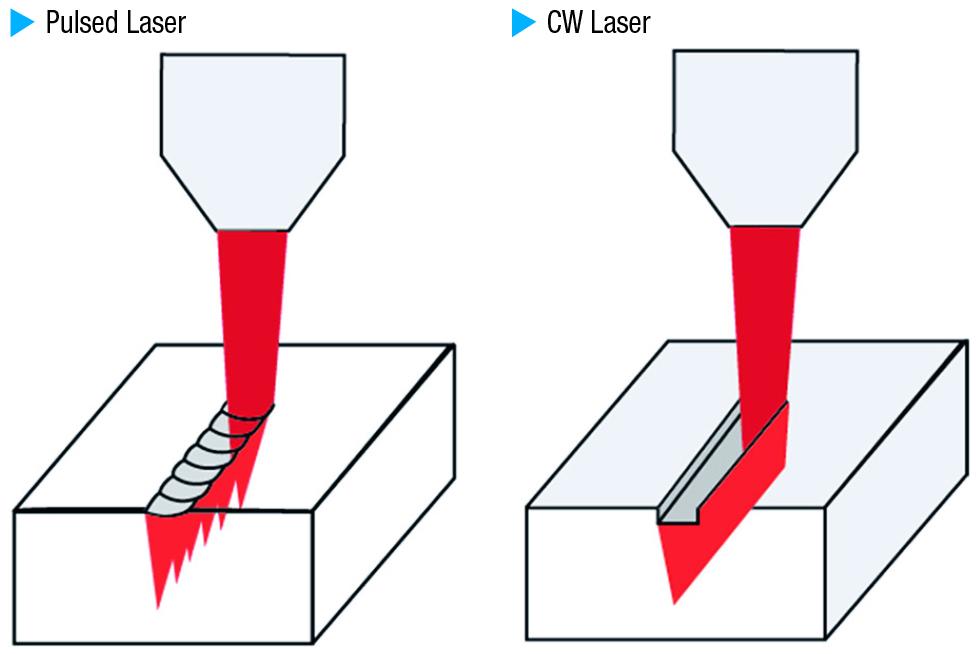
Laserleistung und Pulsfrequenz sind weitere Schlüsselparameter. Sie bestimmen, wie dicke Materialien durchdrungen werden und wie sich der Wärmeeintrag auf Material und Schnittbild auswirkt. Die Wahl eines geeigneten Fokussiersystems mit passender Linse stellt den optimalen Strahldurchmesser für präzise Schnitte sicher.
Zur Schnittführung gehört zudem die Vorschubgeschwindigkeit des Laserkopfs. Sie beeinflusst den Wärmeeintrag und die Oberflächenqualität der Schnittfläche unmittelbar. Oberflächenzustände wie Oxidschichten, Verschmutzungen oder Ölreste verändern die Absorption und erschweren den Prozess.
Nicht zuletzt spielen Umgebungsfaktoren wie Temperatur, Luftfeuchtigkeit und Staub eine Rolle, da sie Gasströmungen und Lasereffizienz beeinflussen. Auch die Fähigkeit des Materials oder von Kühlsystemen zur Wärmeableitung ist relevant, da sie Verzug und Schnittmerkmale beeinflussen.
Merkmale einer guten Schnittkante
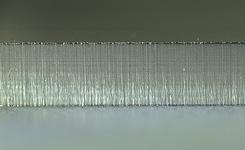
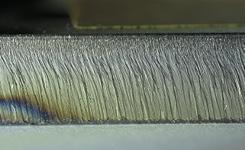
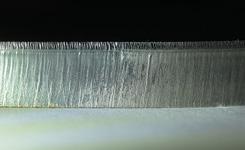
Unabhängig vom Schneidgas erkennt man eine hochwertige Schnittkante an klar definierten Kriterien, die in der Praxis Qualität und geringe Nacharbeit sichern. Wesentlich ist eine geringe Oberflächenrauheit mit gleichmässigem Riefenbild für eine glatte, ruhige Oberfläche. Der Schnittverlauf sollte senkrecht und gerade sein – bei dicken Materialien ist das für die Masshaltigkeit besonders wichtig. Darüber hinaus muss die Schnittkante frei von Schlacke und Grat sein, da beides Nacharbeit erfordert und Funktion oder Optik beeinträchtigen kann. Eine kleine Wärmeeinflusszone ist ebenso wichtig, um thermisch bedingte Verzugsgefahr zu minimieren – das verbessert Passgenauigkeit und Stabilität.
Weiterhin zeichnet sich eine gute Schnittkante durch gleichmässige Kantenglätte ohne Risse oder Materialauswurf aus. Die Einhaltung der Winkelgenauigkeit ist ebenfalls bedeutsam, insbesondere bei komplexen und hochpräzisen Bauteilen. Checkliste für eine hochwertige Schnittkante:
Praxislehren: Kleine Stellschrauben, grosse Wirkung
Erfahrene Anwender wissen: Oft entscheidet ein Detail über die Schnittqualität. Bereits eine Erhöhung des Stickstoffdrucks um +0,5 bar kann Gratbildung vollständig beseitigen und die Schnittkante deutlich beruhigen. Umgekehrt verhindert eine Reduktion des Sauerstoffdrucks um nur –0,1 bar häufig verbrannte Ecken. Ein minimal verschobener Fokuspunkt verändert das Riefenbild sichtbar – zum Vorteil, wenn sauber justiert.
Auch die Wahl einer neuen, passenden Düse wirkt stark, da sie Spritzer und Instabilitäten im Schneidprozess reduziert. Trotz sorgfältiger Optimierung gilt in der Praxis: Beim Stickstoff-Laserschneiden dicker Stähle bleibt häufig ein gewisser Nachbearbeitungsaufwand. Ein vollständig grat- oder spritzerfreier Schnitt ist in diesen Fällen selten dauerhaft erreichbar.
Darüber hinaus sind regelmässige Justagen und Wartungen unverzichtbar, um Parameterabweichungen frühzeitig zu erkennen und zu korrigieren. Nur so lässt sich eine konstant hohe Schnittqualität nachhaltig sicherstellen.
Fazit
Das Schneiden dicker Bleche ist anspruchsvoll, mit dem richtigen Know-how jedoch sicher beherrschbar. Sauerstoff-Schneiden steht für einen guten Kompromiss zwischen Geschwindigkeit und Schnitt-Qualität bei allen Stahlsorten. Stickstoff liefert metallisch blanke Schnittkanten ohne Zunderschicht bei Stahl, Aluminium und Edelstahl.
Wer Gaswahl, Fokus, Düsengeometrie und Gasdruck präzise aufeinander abstimmt, erzielt mit beiden Verfahren ausgezeichnete Ergebnisse. Die Frage «Laserschneiden: Stickstoff oder Sauerstoff?» wird damit weniger zum Entweder-oder, sondern zum Werkzeugkasten für mehr Qualität und Produktivität.
Nicht zu vernachlässigen ist die Wahl des Laser-Typs
Co2-Laser eignen sich wegen ihrer inzwischen begrenzten Leistung von bis zu 6 kw eher für dünnere Bleche bis 10mm.
Auch für Aluminium und Edelstahl bis 10 mm ist der Co2-Laser besonders gut geeignet, da durch das bessere Absorbtionsverhalten eine sehr glatte und saubere Schnittkante ohne Grat erzeugt werden kann.
Fiber-Laser dagegen, die inzwischen mit Leistungen von über 50 kw arbeiten können, spielen ihren Leistungs-Vorteil im Dünnblechbereich (bis zirka 15 mm) mit Stickstoff-Schneidgas aus, wo sie im Vergleich zum Co2-Laser einen 3- bis 5-fachen Vorschub erreichen und damit komplexe Bauteile in einem Bruchteil der Zeit fertigen können. Auch sind durch den Stickstoff-Schnitt wesentlich engere Konturen und kleinere Löcher möglich. Der Nachteil bei diesem Schneidverfahren ist allerdings, dass alle Teile einen mehr oder weniger ausgeprägten Fiber-Grat haben und die Schnittflächen eine andere Oberflächen-Struktur aufweisen. Dieser Grat ist prozessbedingt und lässt sich nur durch nachträgliches Entgraten entfernen. Mit Sauerstoff als Schneidgas kann der Fiber-Laser erst bei dickeren Blechen (ab zirka 15 mm) punkten, weil durch die höhere Laser-Leistung im Vergleich zum CO2-Laser dann grössere Vorschübe möglich sind und auch Blechdicken bis zu 50 mm und mehr geschnitten werden können. Weitere Infos zum Laserschneiden mittels untenstehendem QR-Code.
INFOS | KONTAKT
Rime GmbH
Heinrich-Schönberg-Strasse 6
D-01591 Riesa
T +49 (0)3525 5069-0
www.rime.de
info@rime.de
Internationale Messe für Metallbearbeitung
15. bis 19. September
www.messe-stuttgart.de/amb

Fachmesse für Design, Entwicklung und Beschaffung von Kunststoffprodukten
16. und 17. September
www.kpa-messe.de
Treffpunkt für die Chemie- und Life Science Branche
23. und 24. September
www.ilmac.ch

Fachmesse für Produktions- und Prozessautomatisierung, Robotik und Digitalisierung
23. und 24. September
www.techcon.messedornbirn.at
Fachmesse für Logistik und Automatisierung
23. und 24. September
www.movatec.messedornbirn.at