
AMB, Stuttgart
Internationale Messe für Metallbearbeitung
15. bis 19. September
www.messe-stuttgart.de/amb


Bilder: HORN/Sauermann
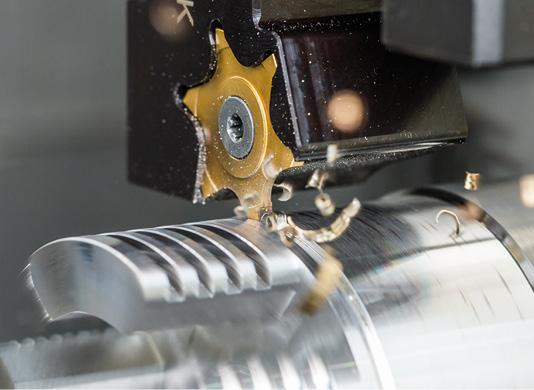
Einstechen, Abstechen, Formstechen: Das Stechdrehen zählt zu den anspruchsvollsten Verfahren der Drehbearbeitung. Im Gegensatz zum klassischen Längs- oder Plandrehen bearbeitet die Schneide beim Ein- und Abstechen das Werkstück zwischen zwei Flanken. Genau diese Randbedingungen prägen den Prozess grundlegend. Während der Span beim Längsdrehen vergleichsweise frei ablaufen kann, begrenzen beim Stechdrehen die Werkstückflanken die Schneide links und rechts. Seit mehr als 50 Jahren entwickelt die Paul Horn GmbH Lösungen für genau diese Bearbeitungen und gilt weltweit als Spezialist auf diesem Gebiet.
Der Span verlässt die Zerspanungszone beim Stechdrehen im Wesentlichen nur nach oben und entgegen der Vorschubrichtung. Deshalb steigen die Anforderungen an Werkzeuggeometrie, Spanformung, Kühlung und Prozessstabilität. Bereits kleine Abweichungen können Spanwickler, erhöhten Verschleiss, schlechte Oberflächenqualitäten oder sogar Werkzeugbruch verursachen. Stechdrehen ist deshalb weit mehr als ein einfacher Einstichprozess. Erst das abgestimmte Zusammenspiel aus Werkzeugtechnologie, Beschichtung, Maschinenstabilität, Spanntechnik und Prozessführung sorgt für stabile Ergebnisse. Ziel bleibt immer, den Span kontrolliert zu formen, sicher aus der Nut abzuleiten und gleichzeitig hohe Standzeiten sowie reproduzierbare Bearbeitungsergebnisse zu erzielen.
Bedeutung der Schneidengeometrie
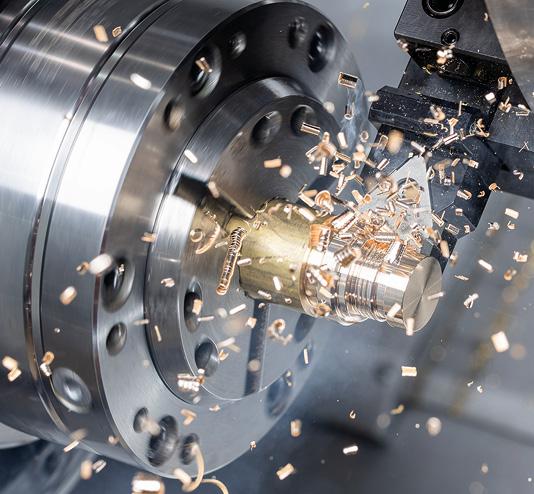
Die Schneidengeometrie beeinflusst das Ein- und Abstechen massgeblich. Ihre Hauptaufgaben bestehen darin, die Späne kontrolliert zu führen und gezielt zu formen.Bei der Spankontrolle erzeugt die Geometrie kurze, beherrschbare Spanformen wie Wendelspanstücke, Spiralspäne, Kommaspäne, Reissspäne oder Bröckelspäne. Dies verhindert Spanwickler und reduziert Prozessstörungen. Lange Bandspäne hingegen wickeln sich um Werkstück oder Werkzeug, behindern den Spanfluss und verschlechtern die Oberflächenqualität. Gleichzeitig formt die Geometrie den Span gezielt um und verjüngt ihn. Diese Verjüngung ermöglicht es, den Span trotz der eingeschlossenen Bearbeitungssituation sicher aus der Nut abzuführen. Ohne gezielte Spanformung entstehen breite Späne, die an den Flanken reiben und Werkstückoberflächen beschädigen.
Besonders deutlich zeigt sich der Einfluss der Geometrie beim Vergleich verschiedener Spanleitstufen. Geschliffene, runde Spanleitstufen beeinflussen den Span oft nur gering. Der Span läuft weitgehend unkontrolliert ab und bildet lange Spanformen. Geometrien mit ausgeprägten Spanformelementen erzeugen dagegen kurze, kontrollierte und stark verformte Späne. Diese kontrollierte Spanbildung bildet die Grundlage für stabile Bearbeitungsprozesse. Vor allem bei rostfreien Werkstoffen wie 1.4305 entscheidet die richtige Geometrie über Prozesssicherheit und Standzeit. Bereits bei Schnittgeschwindigkeiten um 100 m/min und Vorschüben von etwa 0,12 mm/U beeinflusst die Spanformung das Bearbeitungsergebnis massgeblich.
Trochoidales Stechdrehen
Das trochoidale Stechdrehen erweitert die Möglichkeiten klassischer Stechprozesse. Statt die gesamte Nut im Vollschnitt zu bearbeiten, bewegt sich das Werkzeug auf einer überlagerten Bahnbewegung durch das Werkstück. Durch diese Strategie reduziert sich die Werkzeugbelastung. Gleichzeitig verbessert sich der Spanabtransport, weil kleinere Spanquerschnitte entstehen. Besonders bei tiefen Einstichen oder schwer zerspanbaren Werkstoffen bietet dieses Verfahren Vorteile. Typische Prozessparameter liegen beispielsweise bei Schnittgeschwindigkeiten um 280 m/min und Vorschüben bis 0,6 mm/U. Dabei werden Mindestzustellungen von etwa 0,7 mm und maximale Zustellungen bis 1,5 mm verwendet. Der Schnittwinkel bewegt sich typischerweise zwischen 40 und 60°. Durch die geringeren Eingriffsverhältnisse sinken die radialen Kräfte. Parallel reduziert sich die thermische Belastung der Schneide. Das Verfahren eignet besonders für moderne Hochleistungszerspanungen und grosse zu erzielende Spanvolumen.
Bedeutung moderner Beschichtungen
Die Beschichtung moderner Stechplatten beeinflusst Wirtschaftlichkeit und Prozesssicherheit. Sie reduziert Verschleiss, minimiert die Reibung zwischen Span und Werkzeug, verhindert Aufbauschneiden und ermöglicht höhere Schnittparameter. Gleichzeitig verbessert eine geeignete Beschichtung die Verschleisserkennung und erhöht die Prozessstabilität. Bei der Entwicklung der Werkzeugschichten müssen zahlreiche Einflussgrössen berücksichtigt werden. Dazu zählen die chemische Wechselwirkung zwischen Werkzeug und Werkstoff, die Schneidkantenverrundung, der Beschichtungsprozess sowie die mechanischen Eigenschaften der Schicht. Entscheidend bleibt jedoch immer das Zusammenspiel aller Komponenten. Stimmen Geometrie, Substrat und Beschichtung nicht überein, entstehen Eigenspannungen innerhalb der Schicht. Diese können Härte und Zähigkeit verbessern, aber auch Rissbildung oder Schichtabplatzungen verursachen.
Die für den Prozess angepasste Beschichtung beeinflusst die Standzeit. Allerdings darf die Schicht nicht isoliert betrachtet werden. Entscheidend bleibt das Zusammenspiel des gesamten Bearbeitungsprozesses. Maschinenstabilität, Werkstückspannung, Werkzeugaufnahme, Kühlstrategie und Schnittparameter wirken direkt auf die Leistungsfähigkeit der Schneidplatte ein. Praxisversuche zeigen, dass bereits durch angepasste Beschichtungen deutliche Standzeitsteigerungen möglich sind. Gleichzeitig führen ungeeignete Kombinationen aus Geometrie, Beschichtung und Prozessparametern zügig zu vorzeitigem Verschleiss. Eine Prozessauslegung erfordert immer die ganzheitliche Betrachtung des gesamten Bearbeitungssystems.
Kühlung im Stechprozess
Die Kühlung übernimmt beim Stechdrehen eine zentrale Aufgabe. Einerseits reduziert sie die thermische Belastung der Schneide, andererseits unterstützt das Kühlmedium aktiv den Spantransport aus der Zerspanungszone. Besonders beim Einstechen in rostfreie Werkstoffe entstehen hohe Temperaturen. Praxisuntersuchungen zeigen Unterschiede zwischen verschiedenen Kühlstrategien. Bei externer Kühlmittelzufuhr mit niedrigen Drücken treten häufig starke Verschleisserscheinungen auf der Spanfläche auf. Wird der Kühlmitteldruck erhöht, reduziert sich der Verschleiss bereits deutlich.
Gute Ergebnisse erzielen Systeme, die das Kühlmittel direkt an die Spanfläche führen. Moderne Klemmhalter mit integrierter Kühlmittelzufuhr ermöglichen eine gezielte Kühlung direkt in der Zerspanungszone. Dadurch sinkt die thermische Belastung der Schneide. Darüber hinaus verbessert sich die Spanabfuhr. Moderne Haltersysteme versorgen Frei- und Spanfläche gezielt über integrierte Kühlkanäle. Durch die direkte Kühlmittelzufuhr hebt das Kühlmedium den Span frühzeitig an und transportiert ihn kontrolliert aus der Nut. Die Klemmhalter verfügen meist über universelle Kühlmittelanschlüsse mittels Langlöchern oder G1/8»-Anbindungen.
Nicht nur die Kühlmittelzufuhr selbst, sondern auch die Zusammensetzung des Kühlschmierstoffs beeinflusst den Zerspanprozess. Bereits kleine Änderungen des Ölanteils einer Emulsion können deutliche Auswirkungen auf die Standzeit haben. Praxisbeispiele zeigen, dass eine Erhöhung des Ölanteils von 11 auf 13 Prozent bei der Bearbeitung von Inconel 718 die Standmenge verdoppeln kann. Besonders bei hochwarmfesten Werkstoffen verbessert ein höherer Schmieranteil die Reibungsverhältnisse zwischen Span und Werkzeug. Dadurch sinken Temperatur und Verschleiss, bei gleichzeitig verbesserter Spanbildung.
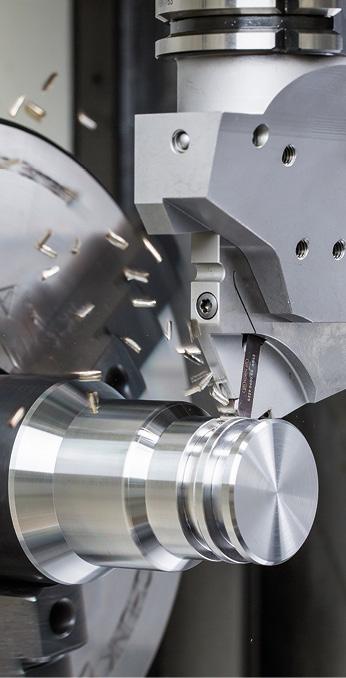
Abstechen mit X- und Y-Achse
Das Abstechen bildet den letzten Bearbeitungsschritt auf der Hauptspindel. Fehler in diesem Prozess führen unmittelbar zu Ausschuss oder Beschädigungen am Bauteil.
Traditionell erfolgt das Abstechen über die X-Achse. Hierbei wirken die Schnittkräfte senkrecht zur Werkzeugaufnahme. Mit zunehmendem Abstand zwischen Schneide und Aufnahme wächst der Hebelarm und die Biegebeanspruchungen sowie Schwingungsneigung steigen. Beim Abstechen über die Y-Achse verändert sich die Richtung der resultierenden Schnittkraft. Ein Grossteil der Kräfte wird über die Schnittgeschwindigkeit aufgenommen, während nur ein kleiner Anteil über den Vorschub wirkt. Die resultierende Kraft wird etwa unter 30º in die Werkzeugaufnahme eingeleitet. Demzufolge verkürzt sich der wirksame Hebelarm erheblich. Zusätzlich verbessert sich der Spanablauf, da der Span direkt nach unten in das Maschinenbett abgeführt wird.
Die unterschiedlichen Kraftverhältnisse wirken sich direkt auf die Belastung des Plattensitzes aus. Bei angenommenen Kräften von 2000 N senkrecht zur Schneide sowie 400 N radial entsteht beim X-Abstechen eine deutlich höhere Belastung durch den langen Hebelarm. Beim Y-Abstechen reduziert sich diese Belastung um etwa 30 Prozent. Folglich laufen die Prozesse ruhiger und vibrationsärmer. Praxisbeispiele zeigen, dass sich durch den Wechsel von X- auf Y-Abstechen sowohl die Standzeit als auch die Prozessruhe verbessern.
In einzelnen Anwendungen konnte die Standmenge bei unveränderten Schnittparametern sogar mehr als verdoppelt werden. Gleichzeitig sinkt der Geräuschpegel. Allerdings setzt das Y-Abstechen voraus, dass Maschine und Steuerung die notwendigen Verfahrwege und Bearbeitungsstrategien unterstützen.
Formstechen komplexer Konturen
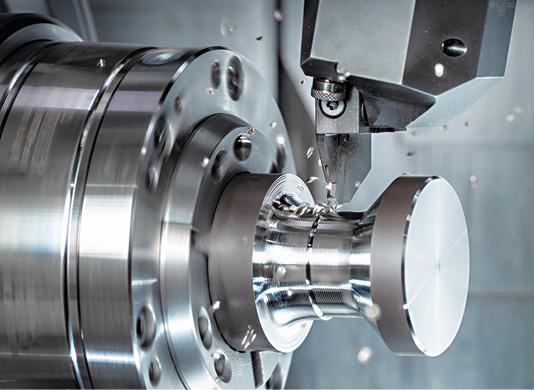
Komplexe Konturen wie beispielsweise Vielzahnprofile stellen hohe Anforderungen an die Prozessstrategie. Eine Möglichkeit besteht darin, die Kontur konventionell mit einem Stechwerkzeug schrittweise zu erzeugen. Hierbei werden einzelne Einstiche nacheinander programmiert und abgearbeitet. Dieses Verfahren eignet sich besonders für Prototypen oder Kleinserien. Bei grossen Stückzahlen steigen jedoch Programmier- und Bearbeitungsaufwand erheblich. Alternativ ermöglichen Formstechwerkzeuge die Herstellung der kompletten Kontur in nur einem Bearbeitungsschritt. Dabei erzeugt eine speziell ausgelegte Formschneide die gesamte Geometrie auf einmal. Der Vorteil liegt in der hohen Wiederholgenauigkeit und den kurzen Bearbeitungszeiten. Allerdings erzeugt die grosse gleichzeitig eingreifende Schneidenlänge hohe Zerspanungskräfte. Diese Kräfte können Schwingungen, Oberflächenmarkierungen oder Massabweichungen verursachen.
Das Schälformstechen erweitert das klassische Formstechen um eine deutlich prozessstabilere Strategie. Hierbei sitzt die Schneidplatte typischerweise unter einem Winkel von etwa 45° im Plattensitz. Das Werkzeug fährt nicht radial in das Werkstück ein, sondern wird tangential am Werkstück vorbeigeführt. In diesem Prozess entstehen die einzelnen Formelemente nacheinander. Im Gegensatz zum radialen Formeinstich greift somit nicht die gesamte Schneidenbreite gleichzeitig in das Material ein. Messungen mit Kraftmesssystemen zeigen klare Unterschiede zwischen beiden Verfahren. Beim klassischen Formstechen können Schnittkräfte von nahezu 6000 N auftreten. Beim Schälformstechen liegen die Kräfte deutlich niedriger. Die geringeren Belastungen sorgen für ruhigere Prozesse, geringere Maschinenbeanspruchung und niedrigere Geräuschpegel. Darüber hinaus verbessert sich die Oberflächengüte des Drehteils.
Fazit
Horn gilt als Spezialist für wirtschaftliches und prozesssicheres Stechdrehen. Entscheidend für stabile Prozesse sind abgestimmte Schneidengeometrien, moderne Beschichtungen, gezielte Kühlung und eine hohe Maschinenstabilität. Optimierte Spanformung und Innenkühlung verbessern Spanabfuhr, Oberflächenqualität und Standzeiten deutlich. Verfahren wie trochoidales Stechdrehen oder Y-Achsen-Abstechen reduzieren Kräfte, erhöhen die Prozessruhe und steigern die Wirtschaftlichkeit.
INFOS | KONTAKT
Hartmetall-Werkzeugfabrik Paul Horn GmbH
Horn-Strasse 1
D-72072 Tübingen
T +49 (0)7071 7004-0
www.horn-group.com
info@de.horn-group.com
CH-Vertretung: www.dihawag.ch
Nachgefragt
Die Paul Horn GmbH entwickelt seit mehr als 50 Jahren Werkzeuglösungen für Einstech-, Abstech- und Formstechprozesse. Der Fokus liegt auf prozesssicheren Bearbeitungen mit optimierter Spanbildung, hoher Standzeit und stabilen Prozessen.
Die Schneidengeometrie steuert die Spanbildung und den Spanabtransport. Horn setzt auf gezielt ausgelegte Spanformelemente, um kurze und kontrollierte Spanformen zu erzeugen und Prozessstörungen zu vermeiden.
Beim trochoidalen Stechdrehen reduziert die überlagerte Werkzeugbewegung die momentane Werkzeugbelastung. Dadurch verbessern sich Spanabtransport, Prozessruhe und Standzeit insbesondere bei tiefen Einstichen oder schwer zerspanbaren Werkstoffen.
Die gezielte Kühlmittelzufuhr direkt an die Schneidkante reduziert Temperatur und Verschleiss deutlich. Gleichzeitig unterstützt die Innenkühlung den sicheren Spantransport aus der Nut und verbessert die Prozessstabilität.
Moderne Beschichtungen reduzieren Reibung und Verschleiss und verhindern Aufbauschneiden. Horn betrachtet Beschichtungen dabei immer im Zusammenspiel mit Geometrie, Substrat, Werkstoff und Bearbeitungsstrategie.
Beim Y-Achsen-Abstechen werden die Kräfte günstiger in die Werkzeugaufnahme eingeleitet. Dadurch reduzieren sich Hebelarm, Schwingungen und Belastungen des Plattensitzes. Das verbessert Prozessruhe und Werkzeugstandzeit.
Das Schälformstechen eignet sich besonders für komplexe Konturen wie Vielzahnprofile. Durch den tangentialen Eingriff sinken die Zerspanungskräfte deutlich, wodurch Oberflächenqualität und Prozessstabilität steigen.
Internationale Messe für Metallbearbeitung
15. bis 19. September
www.messe-stuttgart.de/amb

Fachmesse für Design, Entwicklung und Beschaffung von Kunststoffprodukten
16. und 17. September
www.kpa-messe.de
Treffpunkt für die Chemie- und Life Science Branche
23. und 24. September
www.ilmac.ch

Fachmesse für Produktions- und Prozessautomatisierung, Robotik und Digitalisierung
23. und 24. September
www.techcon.messedornbirn.at
Fachmesse für Logistik und Automatisierung
23. und 24. September
www.movatec.messedornbirn.at