
AMB, Stuttgart
Internationale Messe für Metallbearbeitung
15. bis 19. September
www.messe-stuttgart.de/amb


Bilder: Gressel
Die SLZ-Maschinenbau GmbH auf der einen sowie Schunk und Gressel auf der anderen Seite verbinden eine langjährige Partnerschaft. Was vor gut 20 Jahren mit 5-Achs-Spannern aus Aadorf begann und sich heute bis zu Werkzeugspannsystemen aus Lauffen erstreckt, hat seinen bislang letzten Evolutionsschritt in der «R-C2»-Automation von Gressel gefunden.
Wenn Michael Gerhardt, bei SLZ verantwortlich für die Fertigung und Frästechnik, das Spektrum seiner Frästeile aufzählt, braucht er schon etwas Zeit. «Eine zentrale Gruppe bilden Kleinserien zwischen 15 und 400 Stück, die wir für unsere pharmazeutischen Geräte und Anlagen zuarbeiten», beginnt er. «Bei Grössen von etwa 10 bis 700 mm sind das zu 80 Prozent Aluminiumteile, die teilweise automatisiert laufen.» Für den Sondermaschinenbau kämen regelmässig Bauteile hinzu, die gemeinsam mit dem Kunden konstruiert würden. Bei Teilegrössen bis zirka 1200 mm sei dies immer wieder Einzelteilfertigung. Zudem lägen in Lohn gefertigte Serien als Wiederholteile meist bei 50 bis 1000 Stück, wobei für diese Teile alle möglichen Materialien Verwendung fänden – sei es Stahl, Edelstahl, POM, Kupfer bis hin zu Messing. «Ganz neu bearbeiten wir gerade Karbon», erzählt Michael Gerhardt. «Darüber hinaus fertigen wir komplexe Hochspannungsprodukte mit Dimensionen um die 300 bis 600 mm sowie Losgrössen zwischen zehn und 30 Stück.» Eine weitere Gruppe umreisst Michael Gerhardt mit der Baugruppenfertigung. Hier werden für die Herstellung der benötigten Einzelteile vielfach Platten, Leisten und Gehäuse verarbeitet, meist aus Aluminium. «So sind wir mit insgesamt 70 Prozent der Teile sehr auf Aluminium fokussiert», erklärt Michael Gerhardt. «Der verbleibende Anteil verteilt sich vor allem auf Kupfer, POM und Edelstahl.»
Flexibilität ist das A und O
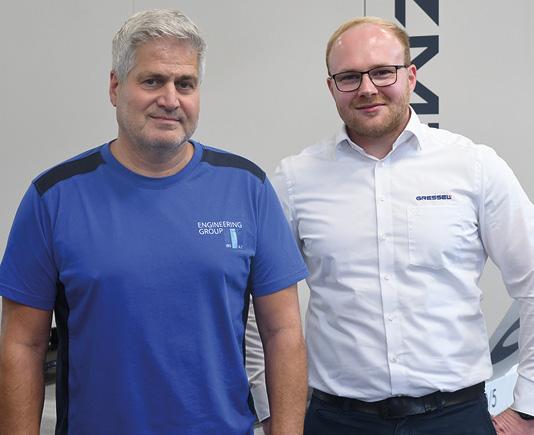
Beim Fräsen dieser Teile auf 3- und 5-Achs-Maschinen setzt SLZ ausnahmslos Werkstückspannsysteme von Gressel ein. «So sind auf 5-Achs-BAZ heute viele Zentrischspanner im Einsatz, wo wir früher eher mit Festbackenspannern gearbeitet haben. Gerade in der 5-Achs-Bearbeitung vereinfachen diese Systeme das Fräsen sehr», begründet Michael Gerhardt. Vor allem, weil sein Bauteilspektrum eine hohe Flexibilität bedingt. «Da zum Standort auch eine Dreherei gehört, müssen ebenso runde Teile gespannt werden», konkretisiert Marcel Ferenz (Vertriebstechniker DE-Mitte bei Gressel). Das geschehe mit Pendel-Adapterplatten, die die Teile austarieren. «Für das Spannen unregelmässiger Teile nutzen wir auch Formbacken, die wir häufig selbst fräsen», ergänzt Michael Gerhardt, genauso wie Backen für weiche Werkstoffe oder Mehrfachspannungen. Weil zu seinen zentralen Anforderungen auch Zugänglichkeit gehört, «müssen die Spannsysteme kompakt aufgebaut sein und dürfen keine zu lange Spindelseite besitzen, weil sonst lange Werkzeuge eingesetzt werden müssten.» Beim Werkzeug wie beim Spannsystem seien eine hohe Stabilität und das möglichst vibrationslose Arbeiten entscheidend. Zumal 5-Achs-Spanner bei höherem Aufbau die Spannkraft sicher umsetzen sollen. «Der Einsatz eines Nullpunktspannsystems bringt hier durch die zusätzliche Schnittstelle ein gewisses Stabilitätsrisiko mit sich», so Michael Gerhardt. «Weil wir jedoch nur Gressel-Produkte einsetzen, schaffen wir eine optimale Schnittstelle und profitieren so von einer deutlich höheren Flexibilität sowie kürzeren Rüstzeiten. «Das ist gerade in der Einzelteilfertigung entscheidend, wo wir beim Rüsten zeitlich sehr gefordert sind.» Wichtig ist SLZ nicht zuletzt die Langlebigkeit der Spannmittel: «Wir arbeiten heute noch immer mit 5-Achs-Spannern, die wir am Anfang unserer Zusammenarbeit gekauft haben», kann Michael Gerhardt berichten.
Service wird weiter intensiviert
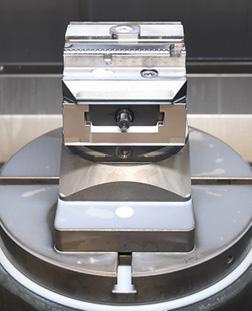
Neben dem «altgedienten» «grepos-5X» setzt SLZ auch Gressel-Schraubstöcke vom Typ «Gripos», Zentrischspanner «C2.0» in den Backenbreiten 80 und 125 so-wie Einfachspanner «S2» in den Backenbreiten 125 und 160 ein. In Summe kommen so rund 40 Gressel-Systeme auf die Maschinen, deren Komponenten zudem flexibel getauscht werden können. Abgerundet wird das Spektrum durch Vakuum- und Magnetplatten von Schunk. «Wir sind sehr zufrieden mit der Qualität, dem Service und der Beratung», begründet Michael Gerhardt die ausschliessliche Nutzung von Gressel- und Schunk-Produkten. Etwaige Probleme würden genauso reibungslos bearbeitet wie Reklamationen oder Reparaturen. Einen Anlass umzusteigen, gab es folglich nie. Warum in ein laufendes System eingreifen? «Zumal wir seit Jahren auch 80 Prozent unserer Werkzeugaufnahmen von Schunk beziehen. Wir beziehen also fast alles aus einem Haus.» Dass der Gressel-Service dabei in letzter Zeit noch mehr verdichtet wurde, hat zum einen mit Marcel Ferenz zu tun, der das Gebiet seit einem Jahr betreut. Es geht aber auch auf den generellen Anspruch von Gressel zurück, die Präsenz in Deutschland noch weiter auszubauen. Bei SLZ drückte sich dies erst kürzlich im neuen 5-Achs-Spanner «C5X» aus, der vor der EMO 2025 noch zwei Wochen in Hanau-Grossauheim getestet wurde. «Dass wir hier neue Produkte im Feld testen können, zeigt einmal mehr das bestehende Vertrauen», betont Marcel Ferenz.
Einfach die richtige Spannkraft einstellen
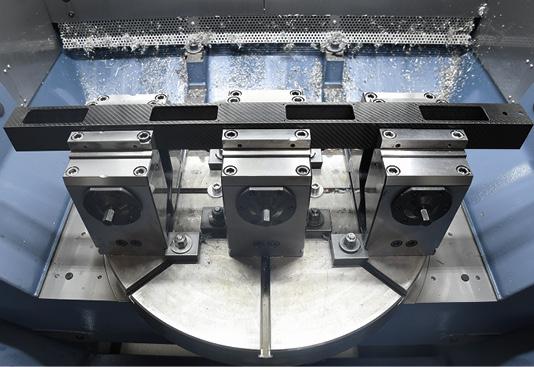
Als Beispiel für spezielle Spannsituationen nennt Michael Gerhardt eine aktuelle Zerspanung von Karbon, bei der eine geringe Spannkraft die entscheidende Rahmenbedingung sei. «Wir haben dafür auf einer 5-Achs-Maschine drei Spanner aufgebaut, weil das Fertigungsteil auch schwenkt», berichtet er. «Mit den drei 5-Achs-Spannern erhalten wir eine grosse Auflagefläche und verhindern so Schwingungen.» Marcel Ferenz ergänzt dazu: «Der grepos-5X ist dafür aufgrund seiner Kassette bestens geeignet. Der Mitarbeiter kann gar keine falsche Spannkraft einstellen: Er justiert sie einfach an der am Spanner angebrachten Skala der Krafteinstellung, was ein Überspannen des Bauteils verhindert.» Dies gelte auch für andere verformungskritische Anwendungen, betont Michael Gerhardt: «Teilweise glühen wir Bauteile vor, um Verformungen bei der Bearbeitung vorzubeugen. Gerade bei längeren Teilen wirkt sich eine grosse Auflagefläche günstig aus.»
Diffizil kann sich Marcel Ferenz zufolge auch das Spannen grösserer Aluminiumplatten gestalten. Nur muss hier über die richtige Spannkraft und Auflage sichergestellt werden, dass die Platten nicht vibrieren. Schliesslich sei bei Längen von 600 mm und Breiten von 400 mm das Hundertstel bei der Parallelität gefragt. «Daher spannen wir bei solchen Platten mit dem Einfachspanner S2. Werden die Platten noch grösser, gehen wir auf die Vakuumplatte.
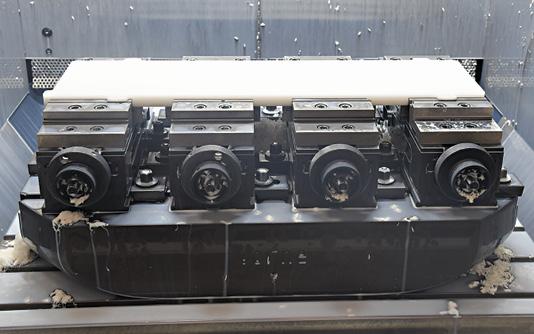
Bearbeitet werden die Platten meist mit einer 3-Achs-Maschine, von der uns drei zur Verfügung stehen. Um hier so viel Auflagefläche wie möglich zu generieren, arbeiten wir teilwiese mit vier Spannern.
Um auf die Teile- und Bearbeitungsspezifik einzugehen, nutzt SLZ nicht zuletzt verschiedene Gripstufen. Die Möglichkeiten reichen hier von Aluminium- bis zu gehärteten Gripbacken. «Bei unseren Fertigungsteilen die automatisiert laufen, benötigen wir mitunter nur Spannkräfte von 10 bis 15 kN», erzählt Michael Gerhardt. «Dann reduzieren wir den Grip an den Backen etwas, damit das Fertigungsteil beim Lösen der Backen nicht festklemmt.» Konkret: Während SLZ Fertigungsteile früher in der ersten Spannung immer mit Gripbacken bearbeitete, haben sich im Zuge der jüngst eingeführten Automation inzwischen Stufenbacken bewährt.
Die Evolution schreitet fort
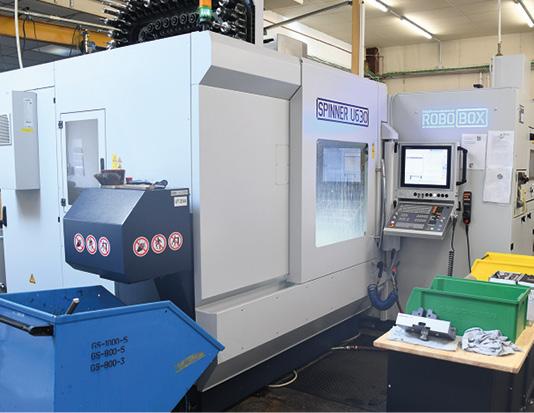
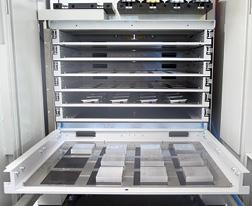
Gemeint ist mit der Automation eine neue Anlage, die SLZ seit März 2025 in Betrieb hat. Um vor allem kleine und mittlere Serien für den pharmazeutischen Bereich zu produzieren, wurde eine fünfachsige «Spinner U630» mit Dreh-Kipp-Tisch mit einer Robotorzelle «Robobox» und der «R-C2»-Automation von Gressel ausgestattet. Damit die Maschinenlaufzeiten hochgehalten werden, laufen auf der Anlage permanent weitere Werkstücke bis hin zum komplexen Einzelteil. Für das Vorhalten der Teile verfügt die Roboterzelle über sieben Schubladen mit Inlays und verschiedenen Rastern. Damit können Bauteile bis 250 mm Länge und 150 mm Breite eingelagert und bearbeitet werden. «In einer Schublade finden sich dann je nach Inlay acht bis 50 zu bearbeitende Teile, wobei wir uns beim Material nahezu ausschliesslich auf Aluminium festgelegt haben.»
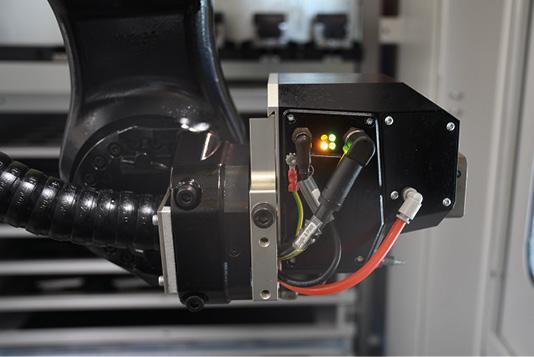
Als Werkstückautomation ist das R-C2-System von Gressel grundsätzlich für die mannlose 6-Seiten-Bearbeitung konzipiert. Für diese Komplettfertigung hat Gressel die 6-Seiten-Bearbeitung auf neue Weise mit der Roboter-Direktbeladung verbunden. In der Schublade wird das Werkstück vom R-C2-Zentrischspanner ohne Vorprägen gespannt und via Roboter mithilfe des R-C2-Moduls in die Maschine eingelegt. Für die Bearbeitung wird der Zentrischspanner folgend in dem BAZ samt Werkstück auf dem Nullpunktspannsystem fixiert. Ist die Bearbeitung in OP10 abgeschlossen, holt der Roboter den Zentrischspanner aus der Maschine. Nun folgen gegebenenfalls das automatische Umspannen mithilfe der Gressel 6-Seiten Station und die Bearbeitung in OP20. Für noch mehr Flexibilität kann die Anlage auch ohne Roboter als normale 5-Achs-Maschine gefahren werden.
Für jede Anforderung gewappnet
Vor Inbetriebnahme der Fertigungszelle wurden die Teile je nach Komplexität und Kapazität auf 3- oder 5-Achs-Maschinen gefertigt. «Auf den 3-Achs-BAZ haben wir dann immer versucht, über Mehrfachspannungen Laufzeit zu generieren. Mit der neuen Anlage haben wir im Vergleich dazu den Ausstoss deutlich erhöht. Gerade durch zusätzliche Laufzeiten hin zur Nacht oder übers Wochenende», zieht Michael Gerhardt Bilanz. «Dies geht mit mannloser Fertigung einher, sodass Mitarbeiter – gerade, wenn viel Einzelteilfertigung anfällt – heute andere Aufgaben übernehmen können.» Inzwischen habe man sich auch schon gut in die Prozesse eingearbeitet. Viel sei dabei in OP10 gefertigt worden, jetzt sei man zur Bearbeitung in OP20 übergegangen. Natürlich sind auch hier entsprechende Tests erforderlich. «So wollen wir zum Beispiel auch Formbacken prüfen und sehen, wie der Roboter damit arbeitet.» Dazu unterstreicht Marcel Ferenz: «Spezielle Backen können dann wieder selbst hergestellt werden. Auch dank der einfachen Backenschnittstelle. Arbeitet man so lange mit Spannmitteln wie die Fa. SLZ, steht einem schliesslich ein breites Backenspektrum zur Verfügung. Und man ist für jede Anforderung gewappnet.»
Engineering Group
Die SLZ-Maschinenbau GmbH und das Ingenieurbüro Schönfelder sind zwei Unternehmen, die seit drei Jahrzehnten bei der Entwicklung, Konstruktion, Fertigung und Dokumentation von Sondermaschinen und Prototypen aufs Engste zusammenarbeiten. Während das Ingenieurbüro Schönfelder seit 1988 Anlaufstelle für die Entwicklung und Konstruktion von Maschinen ist und sich zum Problemlöser für den allgemeinen Maschinen- sowie den Prototypen- und Sondermaschinenbau entwickelt hat, gilt die 1996 gegründete SLZ-Maschinenbau GmbH als erste Adresse, wenn es um die Herstellung von Sonderanfertigungen, Prototypen sowie kleinen und mittleren Serien geht. Zu den Geschäftsbereichen des Ingenieurbüros Schönfelder gehören zudem die Feinwerktechnik, der Vorrichtungs- und Stahlbau sowie die FEM-Analyse. Die SLZ-Maschinenbau GmbH baut für die pharmazeutische Industrie zum Beispiel Laborgeräte oder Systeme zur Impfstoffgewinnung, aber auch Maschinen zur Produktion von Lebensmitteln sowie Spritzgiessmaschinen für innovative Materialien. Ausserdem werden in Lohn Bauteile gefertigt und Konstruktionsleistungen bis hin zu elektrischen Dienstleistungen erbracht. Neben der pharmazeutischen Industrie profitieren von solchen Leistungen die Solarindustrie, die Verpackungs- und Lebensmittelindustrie sowie Hersteller von Hochspannungsprodukten.
INFOS | KONTAKT
Gressel AG
Schützenstrasse 25
CH-8355 Aadorf
T +41 (0)52 368 16 16
www.gressel.ch
info@gressel.ch
Internationale Messe für Metallbearbeitung
15. bis 19. September
www.messe-stuttgart.de/amb

Fachmesse für Design, Entwicklung und Beschaffung von Kunststoffprodukten
16. und 17. September
www.kpa-messe.de
Treffpunkt für die Chemie- und Life Science Branche
23. und 24. September
www.ilmac.ch

Fachmesse für Produktions- und Prozessautomatisierung, Robotik und Digitalisierung
23. und 24. September
www.techcon.messedornbirn.at
Fachmesse für Logistik und Automatisierung
23. und 24. September
www.movatec.messedornbirn.at