
AMB, Stuttgart
Internationale Messe für Metallbearbeitung
15. bis 19. September
www.messe-stuttgart.de/amb


Bilder: Fraunhofer IPT
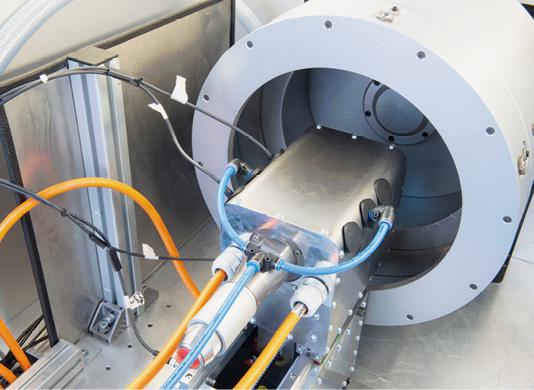
Um die Laser Powder Bed Fusion (LPBF) in der breiten Serie nutzbar zu machen, werden radikale Innovationsansätze benötigt. An einem Forschungs-institut wurde deshalb ein innovativer Prototyp für zentrifugales LPBF aufgebaut. Die neue Technologie ist eine Kombination aus LPBF und Schleuderguss, die den Weg des LPBF in Zukunftsmärkte wie dem Weltraum bahnt.
LPBF ist die am weitesten verbreitete Technologie für Additive Manufacturing (AM) von metallischen Komponenten, bleibt aber aufgrund limitierter Bauraten hauptsächlich auf Einzelteilfertigung und Kleinstserien beschränkt. Zwar ermöglichen LPBF beziehungsweise AM grundsätzlich eine kostengünstige Individualisierung von Bauteilen, die Fertigung von komplexen und besonders leichten Strukturen sowie eine digitalisierte Prozesskette, doch der Durchbruch in der Massenproduktion bleibt bislang aus. Physikalische Effekte im Schmelzbad und der Gasphase limitieren Qualität und Produktivität des Verfahrens. Dadurch wird die weitere Skalierung der Bauraten bei gleichbleibender Bauteilqualität verhindert.
Bisherige Forschungsansätze fokussieren ein verbessertes Prozessverständnis und darauf aufbauende Proze ssparameteroptimierungen. Maschinenseitig werden Skalierungsansätze mit mehreren Laser-Scannern und grösseren Pulverbetten entwickelt, um Bauraten, Bauteilgrösse oder die Produktqualität, zum Beispiel bezüglich einer Verzugsminimierung, zu steigern. Diese neuen Konzepte müssen weitere technologische Aspekte wie die Schutzgasströmung berücksichtigen und führen zu einer signifikanten Steigerung der Investitionskosten. Anhand der genannten Beispiele zeigt sich ein Bedarf an innovativen LPBF-Maschinenkonzepten [2, 3, 4].
Innovative LPBF-Maschinenkonzepte
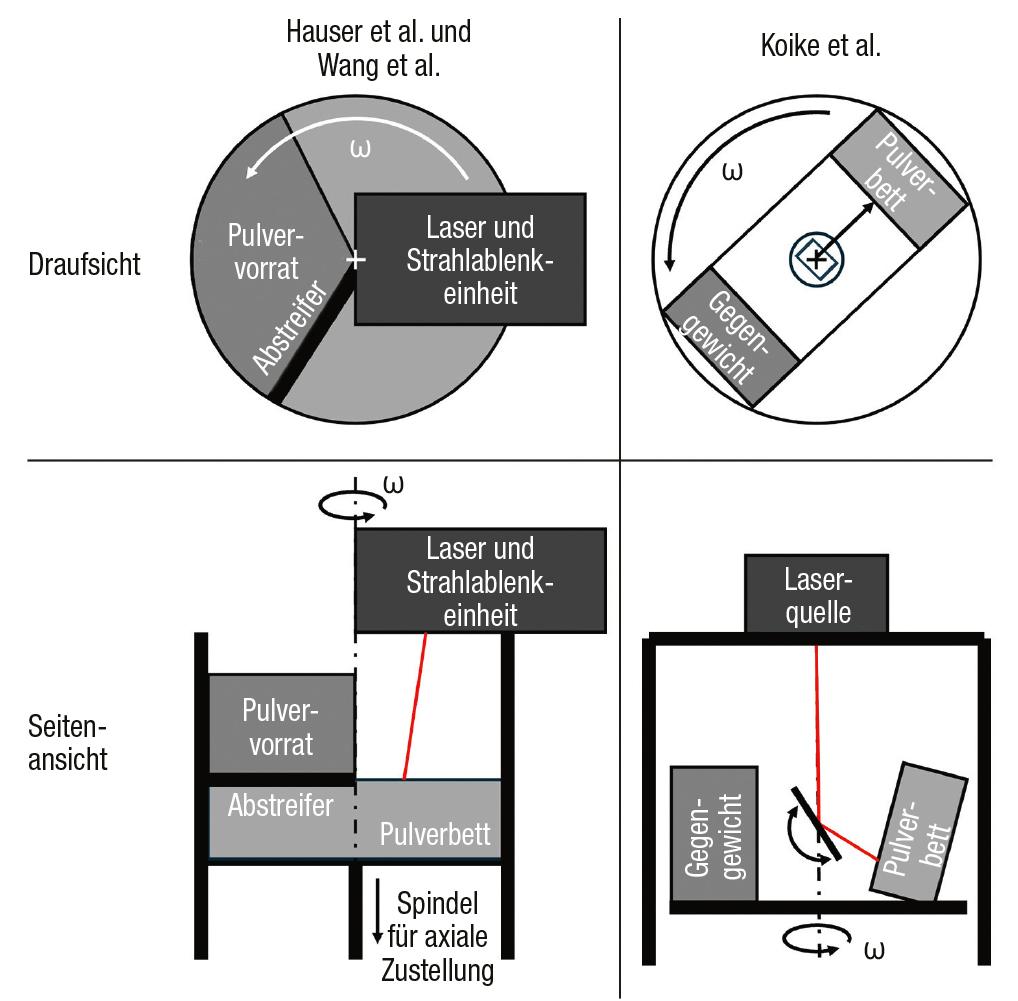
Wird die bisherige Maschinenkinematik von LPBF-Anlagen bewusst infrage gestellt, ist die Integration einer rotierenden Kinematik naheliegend. Vergleichbare Ansätze zur Produktivitätssteigerung sind aus der historischen Entwicklung von spanenden Fertigungsprozessen wie dem Fräsen oder Drehen bekannt. Generell ergeben sich folglich Rotationsansätze, zum einen die planare Rotation auf einer Scheibe, die Hauser et al. und Wang et al. betrachtet haben, und zum anderen eine zylindrische Rotation nach Kioke et al. und auf dem auch die Rotaprint-Technologie des Fraunhofer IPT aufbaut [5, 6, 7].
So haben Hauser et al. im Jahr 2005 einen neuartigen Ansatz für die effizientere Fertigung mittels LPBF vorgestellt. Die Innovation liegt in der Methode des Pulverauftrags, bei der die Lagen kontinuierlich und spiralförmig auf eine rotierende Bautrommel aufgebracht werden. Diese Konfiguration ermöglicht die gleichzeitige Pulverzufuhr und -verarbeitung, wodurch Nebenzeiten, ohne Laserbestrahlung, für den lagenweisen Auftrag vermieden werden. Durch die Änderung ergeben sich weitere Prozesseinflussfaktoren, etwa die zentrifugale Beschleunigung, die aus der Winkelgeschwindigkeit der Bauplattform resultiert und auf die einzelnen Pulverpartikel wirkt. Um die Pulverpartikel auf einer Kreisbahn zu halten, darf die resultierende zentrifugale Kraft nicht die Haftreibung der Pulverpartikel überschreiten. Weiterhin wird beobachtet, dass durch ein effektiveres Umschmelz- und Auffüllverhalten im planar rotierenden Pulverbett der Balling-Effekt, also die Bildung von kugelförmigen Oberflächenfehlstellen, bei mehrschichtigen Aufbauten abnimmt [5].
Einen vergleichbaren Ansatz haben im Jahr 2024 auch Wang et al. verfolgt. Um die erzielbaren Bauraten im LPBF von Gramm auf Kilogramm pro Stunde zu steigern, kombinieren die Forscher den Drehscheibenansatz mit einer Skalierung von gleichzeitig arbeitenden Lasern und optimierter Scanbahnsteuerung.
Zwar zeigen laserbasierte planar rotierende Systeme aufgrund des hauptzeitparallelen Schichtauftrags, der verbesserten Laser-Einschaltdauer und zusätzlicher Multistrahlskalierungen vielversprechende Ergebnisse, doch trotz dieser Produktivitätssteigerungen kommen insbesondere Wang et al. zu dem Schluss, dass weitere Verbesserungen in der Lasertechnik und im Systemdesign notwendig sind. Nur so lässt sich ein Industriestandard erreichen und rotierendes LPBF zu einer Alternative für industrielle Anwendungen entwickeln [6].
Einen weiteren Rotationsansatz verwenden Koike et al. 2021, jedoch nutzen die Forscher keine Rotation in der Ebene, sondern rotierten das angewinkelte Pulverbett um eine vertikale Rotationsachse. Durch diese Art der Rotation wirkt, bei entsprechend hohen Umdrehungszahlen, eine resultierende Gravitation aus zentrifugaler Beschleunigung und Erdbeschleunigung auf das Pulverbett. Koike et al. untersuchen, wie erhöhte Gravitation den LPBF-Prozess beeinflusst. Neuartig war hierbei der Einsatz eines «High-Gravitational»-Systems, das das Pulverbett zylindrisch rotiert und gleichzeitig eine Beeinflussung der Prozessstabilität durch Partikelverteilung und Melt-Pool-Dynamik erlaubt. Dazu integrieren die Autoren ein miniaturisiertes LPBF-System in eine Zentrifuge, die ein Vielfaches der Erdbeschleunigung erzeugt. Koike et al. kommen zu dem Schluss, dass abhängig vom Pulvertyp und Partikelgrössenverteilung die erhöhte Gravitation die Pulverbettdichte und Gleichmässigkeit steigern sowie Spatter- und Balling-Effekte senken. Ferner werden die Oberflächenqualität, die Bauteildichte und teilweise die Härte der gefertigten Bauteile verbessert. Insgesamt wird der «High-Gravitational»-Ansatz als vielversprechend zur Pulververdichtung von LPBF-Prozessen bewertet, wobei weitere Arbeiten nötig sind, um Skalierbarkeit, Langzeitstabilität und Kosten zu bewerten [7].
Ansatz für zentrifugales LPBF
Auch die Ingenieure des Fraunhofer Institut für Produktionstechnologie (IPT) haben die vorherrschende Maschinenkinematik des LPBF erstmals im Jahr 2020 radikal infrage gestellt – inspiriert von dem Jahrhunderte alten Verfahren des Schleudergiessens, bei dem unter Einwirkung von Rotation und resultierender zentrifugaler Beschleunigung Bauteilqualitäten optimiert sowie Werkstoffeigenschaften beeinflusst werden. Beim Schleudergiessen wird die Schmelze in eine konstant rotierende, meist rotationssymmetrische Form eingebracht und übernimmt deren Drehgeschwindigkeit nahezu verzögerungsfrei. Der dabei entstehende heterogene Giessdruck ist proportional zur Dichte, dem Rotationsradius und dem Quadrat der Winkelgeschwindigkeit (pGiess ~ r r v2). Dichteunterschiede von Fehlstellen wie Poren oder Lunker führen dazu, dass diese aufgrund des Gleichgewichtsstrebens zum inneren Rotationsradius wandern und dort leicht entfernbar sind. Bauteile, die mittels Schleuderguss gefertigt werden, zeichnen sich durch hohe Massgenauigkeit, ein feineres Gefüge und eine gerichtete Abkühlung aus [1].
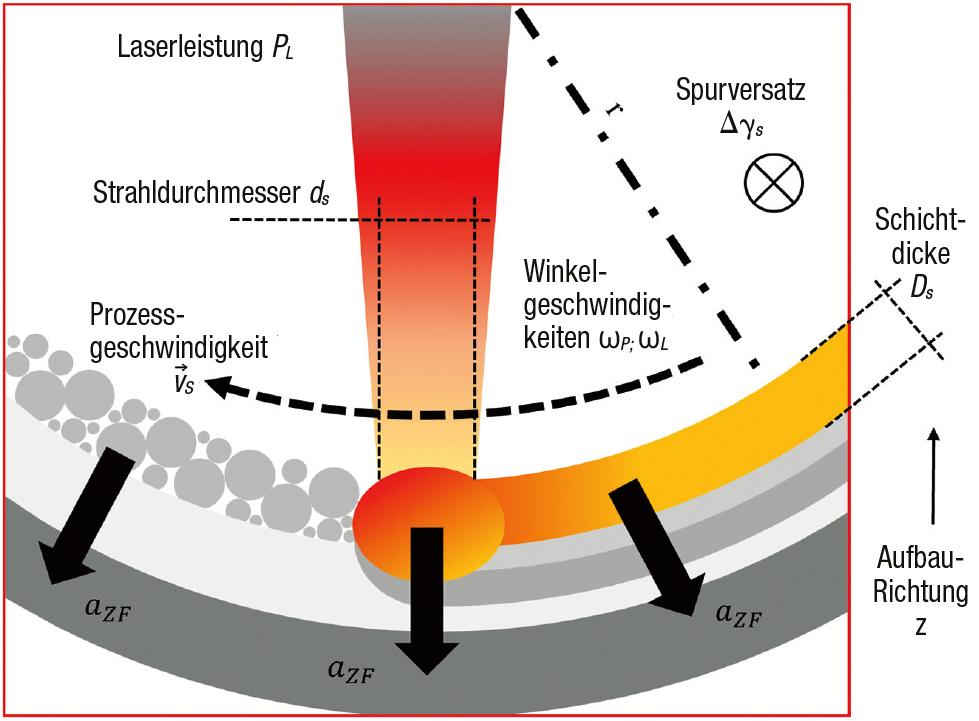
Der Ansatz des zentrifugalen LPBF namens Rotaprint basiert auf einer rotierenden Maschinenkinematik, die zunächst nur das Pulverbett in Rotation versetzt. Auf die einzelnen Pulverkörner, die auf einer festen Kreisbahn gehalten werden, wirkt eine zentrifugale Beschleunigung, die sich aus dem Rotationsradius und der quadratischen Winkelge schwindigkeit ergibt (aZF = r v2). Wie auch beim Ansatz nach Koike et al. wirkt die zentrifugale Beschleunigung als Vektor, je nach Rotationsphase mit oder entgegen der Erdbeschleunigung. Folglich ist die zentrifugale Beschleunigung eine entscheidende Prozessgrösse, die über Prozessablauf und -ergebnis bestimmt. Neben der zentrifugalen Beschleunigung bilden die bekannten Parameter des LPBF, die sich in der Berechnung der Volumenenergiedichte (EV = V→ PLDV • D) wiederfinden, die unmittelbaren Einflussgrössen. Laserleistung, Spurversatz und Schichtdicke verhalten sich analog zum LPBF, währen sich die vektorielle Scangeschwindigkeit auf der rotierenden Pulverbettoberfläche grundsätzlich aus Rotationsradius und Winkelgeschwindigkeit ergibt (vs→ = r v) [1].
In initialen Versuchen und Modellrechnungen ist aufgefallen, das zentrifugale Beschleunigung und Prozessgeschwindigkeit einen Trade-off bilden. Während die zentrifugale Beschleunigung möglichst hoch sein ‹ › sollte, um ein stabiles und gleichmässiges Pulverbett entlang der Rotation auszubilden, ist die Prozessgeschwindigkeit, wie auch beim konventionellen LPBF, prozessseitig durch die physikalischen Effekte wie Wärmeleitung und Schmelzbaddynamik limitiert. Je grösser die Prozessgeschwindigkeit ist, desto geringer ist die Wechselwirkungszeit zwischen einzelnen Pulverpartikeln und dem Laserstrahl. Folglich ist der lokale Energieeintrag in das Pulverbett zu gering, um die Partikel aufzuschmelzen und ein vollständiges Schmelzbad auszuformen [1].
Um die relative Geschwindigkeit zwischen Pulvermaterial und Laserstrahlung zu senken, haben die Ingenieure des Fraunhofer IPT daher auch den Laserstrahl in Rotation um dieselbe Rotationsachse wie das Pulverbett versetzt. Während der Rotationsradius für beide Drehbewegungen bei gegebener Pulverbetthöhe unverändert bleibt, lassen sich die jeweiligen Winkelgeschwindigkeiten unabhängig voneinander einstellen, sodass eine präzise regulierbare Relativgeschwindigkeit resultiert (v→ = r [v2 – vL]).
Auf diese Weise sind die Prozessparameter zentrifugale Beschleunigung und Prozessgeschwindigkeit voneinander entkoppelt und die zentrifugale Beschleunigung kann maximiert werden, sodass der Einfluss der natürlichen Gravitation vernachlässigt werden kann. Darüber hinaus kann durch diese Entkoppelung der Winkelgeschwindigkeiten der Radius der Bautrommel maximiert werden. Radien im Bereich von mehreren Metern sind denkbar, wodurch weitere Skalierungseffekte und ein verringerter Einfluss der Bautrommelkrümmung realisiert werden könnten [1].
Der Ansatz von Rotaprint unterscheidet sich dabei vom «High-Gravitational»-Ansatz von Koike et al. dadurch, dass der vollständige Umfang der Rotation als Baufläche verwendet wird. Auf diese Weise ergibt sich ein zylindrischer Bauraum, der in Rotation versetzt wird, und nicht nur ein kleiner Pulverbettabschnitt, der sich entlang der Kreisbahn bewegt. Dies führt zu einer effektiven Steigerung der Bauraumfläche um Faktor π, bei gleichem Maschinenquerschnitt gegenüber konventionellen LPBF-Anlagen [1].
Systemtechnik einer zentrifugalen LPBF-Anlage
Am Fraunhofer IPT wurde ein weltweit einzigartiger Prototyp für Rotaprint aufgebaut und in Betrieb genommen. Als rotierende Baukammer dient eine einseitig gelagerte Trommel aus Aluminium, die über eine Welle mittels Riementrieb angetrieben wird. Im inneren dieser Trommel ist ein auswechselbarer Substratring aus kaltgezogenem Edelstahl mit einer Stärke von etwa 10 mm und einem Innendurchmesser von etwa 407 mm eingesetzt. Der Substratring ist in der Bautrommel zentriert. Mit einer Tiefe des Substratrings von 150 mm ergibt sich eine effektive Baufläche von 0,19 m2. Die Pulverzufuhr erfolgt über eine kleine Düse und einen Pulverförderer mit Trägergasförderung. Von einem Rakel wird abgesehen, da dieser bei den hohen Oberflächengeschwindigkeiten der Bautrommel die Pulverkörner eher aufwirbeln würde. Aufgrund der wirkenden zentrifugalen Beschleunigung wird erwartet, dass sich die Pulverschicht eigenständig homogenisiert, ebnet und verdichtet. Entsprechende Versuche sind in Vorbereitung. Der Trommelinnenraum wird grossflächig mit Inertgas geflutet, jedoch ohne gezielte Strömung, da die Rotation von Laserstrahl und Pulverbett einen exakt auf den Schweissbereich gerichteten Schutzgasstrom unmöglich macht [1].
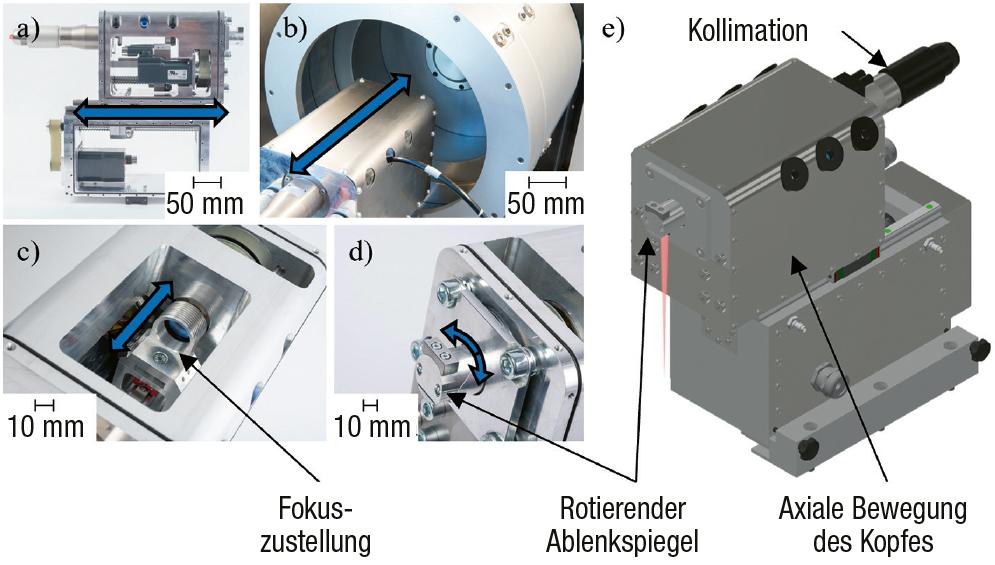
Das Herzstück der Anlage bildet der Laserkopf, der über einen rotierenden Ablenkspiegel an der Spitze den Laserstrahl entlang der Bautrommelinnenwand ablenkt. Die Rotationsachsen der Bautrommel und des Laserkopfs sind koaxial, weshalb der Laserkopf nicht radial in der Bautrommel zugestellt werden kann. Um dennoch einen lagenweisen Aufbau und einen konstanten Fokusdurchmesser zu gewährleisten, ist die Fokuslage des Laserkopfs über eine linear bewegliche Fokuslinse im Inneren des Kopfs einstellbar. Ferner ist der Laserkopf entlang der Rotationsachse bewegbar, um einen Axial-Vorschub in der Trommel zu realisieren. Durch eine winkelabhängige hochdynamische Ansteuerung der Laserstrahlung sind auf diese Weise einzelne abgegrenzte Bauteile fertigbar. Ein Pre-Processing, bei dem das zu fertigende Bauteil durch ein Rotationsslitting in zylindrische oder helixförmige Einzelspuren im Polarkoordinatensystem unterteilt wird, wurde ebenfalls entwickelt [1].
Ausblick
Künftige Arbeiten konzentrieren sich auf die Analyse der Prozesseinflüsse sowie auf das Verhalten von Schmelzbad und Pulver unter steigender Zentrifugalbeschleunigung. Ebenso werden die Schutzgasströmungen in der rotierenden Baukammer untersucht und neue Konzepte zur Pulver- und Schutzgaszuführung entwickelt. Mit dem Rotaprint-Ansatz entsteht eine neue Technologie im AM-Sektor, die bestehenden Produktivitätsgrenzen durch die kinematischen Einschränkungen kartesischer LPBF-Systeme adressiert. Rotaprint wird voraussichtlich nicht das konventionelle LPBF ersetzen. Jedoch werden in spezifischen Anwendungen deutliche wirtschaftliche und technologische Vorteile erwartet. Durch eine hochdynamische Laseransteuerung ist die Technologie nicht auf rotationssymmetrische Geometrien beschränkt und eröffnet Potenziale sowohl in etablierten AM-Branchen als auch in Zukunftsbrachen wie dem Einsatz von AM in der Schwerelosigkeit des Weltalls. Unternehmen, Forschungseinrichtungen und industrielle Anwender sind eingeladen, sich an der weiteren Entwicklung und anwendungsorientierten Validierung der Rotaprint-Technologie zu beteiligen.
ZU DEN AUTOREN
Jan-Hendrik Koch, M. Sc., Gruppenleiter Lasersysteme und Erwärmungstechnik
Florian Hüsing, M. Sc., Abteilungsleiter Modulare Produktionsmaschinen
Fraunhofer-Institut für Produktionstechnologie IPT
Steinbachstrasse 17
D-52074 Aachen
T +49 241 8904-0
www.ipt.fraunhofer.de
info@ipt.fraunhofer.de
Internationale Messe für Metallbearbeitung
15. bis 19. September
www.messe-stuttgart.de/amb

Fachmesse für Design, Entwicklung und Beschaffung von Kunststoffprodukten
16. und 17. September
www.kpa-messe.de
Treffpunkt für die Chemie- und Life Science Branche
23. und 24. September
www.ilmac.ch

Fachmesse für Produktions- und Prozessautomatisierung, Robotik und Digitalisierung
23. und 24. September
www.techcon.messedornbirn.at
Fachmesse für Logistik und Automatisierung
23. und 24. September
www.movatec.messedornbirn.at