ALUMINIUM, Düsseldorf
Weltmesse und Kongress
6. bis 8. Oktober
www.aluminium-exhibition.com

Bild: Jan-Erik Damke, Henkel AG & Co. KGaA
Elastisches Kleben und Dichten ist in vielen Branchen etabliert. Neben Silikonen und Polyurethanen (PU) gewinnen silanmodifizierte Polymere (SMPs) zunehmend an Bedeutung, da sie isocyanatfrei aushärten, niedrige Gehalte an flüchtigen organischen Verbindungen (VOC) aufweisen, auf vielen Substraten haften und ausgewogene mechanische Eigenschaften bieten.
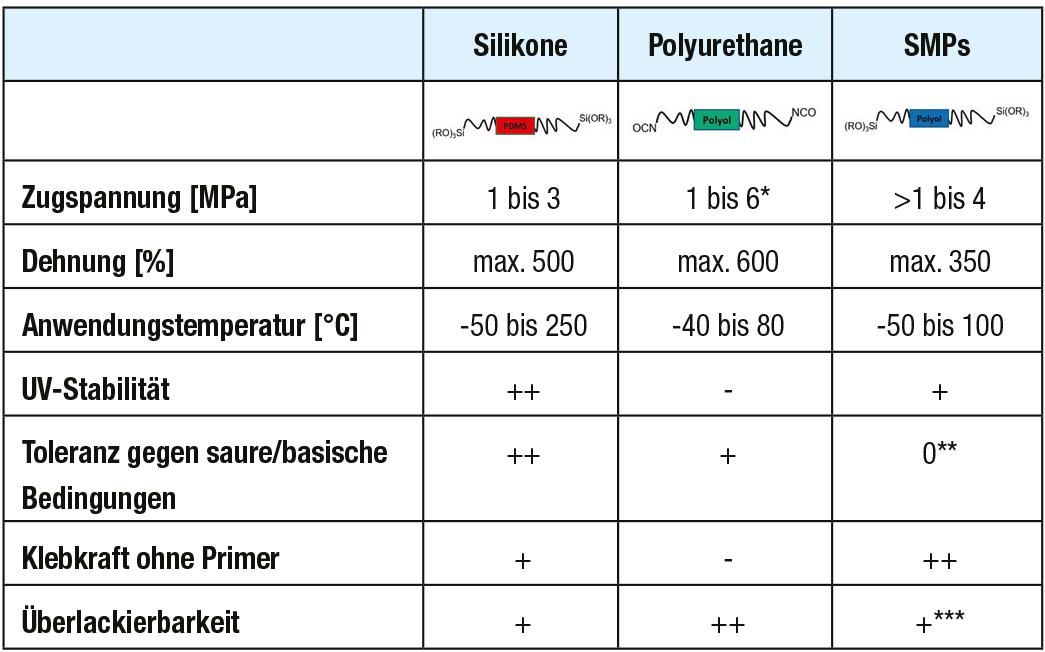
Elastisches Kleben und Dichten hat sich als integraler Bestandteil in Montageprozessen vieler Branchen etabliert. Betrachtet man die Gruppe der reaktiven elastischen Kleb- und Dichtstoffe genauer, stösst man im Wesentlichen auf drei zentrale Technologien, in denen die Forschung und (Neu-)Entwicklung weiter vorangetrieben wird. Neben Silikonen und elastischen Polyurethanen haben silanmodifizierte Polymere in den vergangenen Jahrzehnten an Bedeutung gewonnen (Bild 1). Alle drei Technologien werden in Anwendungen eingesetzt, die ein mittleres bis hohes Mass an Elastizität benötigen – beispielsweise um in Anwendungen zu bestehen, in denen thermische Ausdehnung und Kontraktion, mechanische Bewegungen oder Vibrationen eine Rolle spielen [1].
Alle diese Technologien haben unterschiedliche Vorteile. Werden hohe Anforderungen an Temperaturtoleranz, aggressive Medien oder erhöhte Strahlungsbelastung gestellt, bieten Silikon-Klebstoffe Vorteile [2]. Bei der Lackierung von Bauteilen oder Endprodukten können Kleb- und Dichtstoffe auf Silikonbasis hingegen Nachteile aufweisen. Elastische Polyurethane zeichnen sich durch eine hohe Elastizität beziehungsweise Zugdehnung aus und bieten dabei die höchste Zugspannung unter den erwähnten Technologien. Allerdings beinhalten alle Polyurethanklebstoffe Restmengen an Isocyanaten, die gesundheitlich als bedenklich gelten. SMPs dagegen zeigen eine mittlere Zugdehnung sowie Zugspannung, eine gute Witterungsbeständigkeit und können in vielen Fällen überlackiert werden. Heute sind SMPs in Transport, Bau, Haushaltsgeräten und anderen Industrien weit verbreitet und werden hauptsächlich aufgrund ihres isocyanatfreien Aushärtungsprozesses, ihres niedrigen VOC-Gehalts, ihres breiten Haftspektrums auf vielen unterschiedlichen Oberflächen und ihrer ausgewogenen mechanischen Eigenschaften eingesetzt. Darüber hinaus weisen SMPs im Vergleich zu vielen PU-basierten Klebstoffen eine höhere Beständigkeit gegenüber Umweltbelastungen wie hohen Temperaturen, ultravioletter (UV)-Bestrahlung sowie aggressiven wässrigen Reinigungslösungen auf [1a) b)]. Für viele Anwendungen sind zusätzliche Eigenschaften erforderlich. Eine der wichtigsten Anforderungen in der Bau- und Transportindustrie, insbesondere in der Bahnindustrie, ist ein hohes Mass an Flammhemmung. Darüber hinaus stellen Anwender heute hohe Anforderungen mit Fokus auf Gesundheit und Sicherheit, weshalb viele Kunden zinn- und phthalatfreie Formulierungen nachfragen, um den zunehmend strengeren Marktregulierungen zu entsprechen.
Das neu eingeführte Teroson MS 949 FR wurde im Hinblick auf verbesserte Elastizität, Gesundheits- und Sicherheitsaspekte (Verzicht auf zinn-, phthalat-, isocyanat-, lösungsmittel-, Bisphenol-A (BPA)-, per- und polyfluoralkylsubstanzen (PFAS)- und Polyvinylchlorid (PVC)-haltige Rohstoffe) sowie Haltbarkeit unter Beibehaltung der Flammhemmung entwickelt, ohne die Verarbeitung im Vergleich zu den bisherigen SMP-basierten Kleb- und Dichtstoffen zu verändern. Das Produkt weist eine hohe Temperatur-, UV-, beschleunigte Bewitterungs (QUV)- und Reinigerbeständigkeit auf, eine verlängerte Verarbeitungszeit mit erhöhter Volumenaushärtungsgeschwindigkeit sowie die Einhaltung der EN 45545-2 R22/23 HL2 und verbesserte Haftung gemäss DVS 1618, insbesondere in Kombination mit Teroson SB 450 als Reiniger. Im Vergleich zu Teroson MS 939 FR weist es einen etwa 13 Prozent niedrigeren Kohlenstoff-Fussabdruck (PCF) auf. Es ist in den Farben Schwarz und Grau sowie als einkomponentige Variante oder auch als beschleunigte («geboostete») Version verfügbar. Da es sich um SMP-Kleb- und Dichtstoffe handelt, wurden auch keine isocyanathaltigen Rohstoffe verwendet.
Materialien und Methoden
Getestet wurden die folgenden Kleb- und Dichtstoffe: MS 939, MS 939 FR (Benchmark) und MS 949 FR (Schwarz und Grau). Sofern nicht anders beschrieben, wurden die Produkte sieben Tage bei Normklima (23 °C / 50 Prozent relative Feuchtigkeit) ausgehärtet, vom ausgehärteten Material S2-Prüfstäbe ausgeschnitten und den entsprechenden Alterungen unterworfen. Anschliessend wurden die Prüfkörper nach ISO 37 in einem Zug-Dehnungsexperiment geprüft und mit den Werten, die vor der Alterung ermittelt wurden, verglichen.
Ergebnisse und Diskussion
Allgemeiner Vergleich der Kennwerte
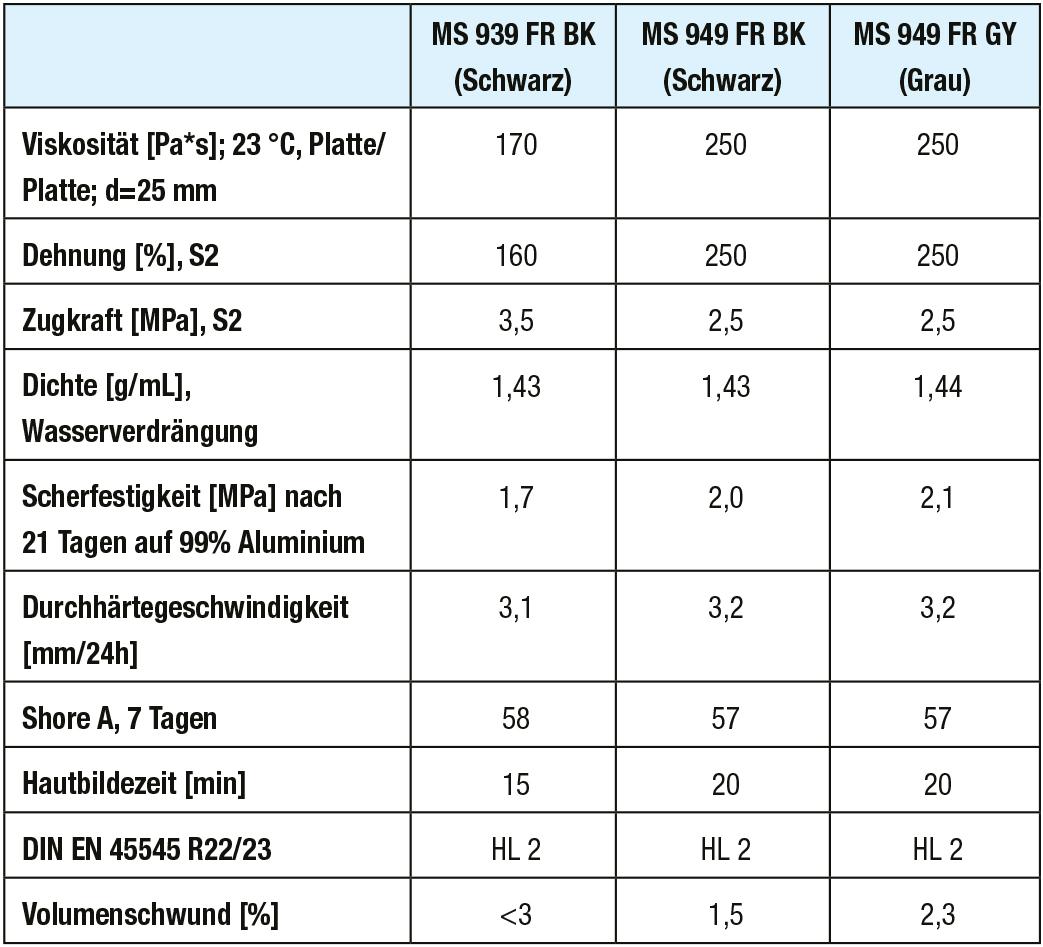
Der Übersichtlichkeit halber wird an dieser Stelle nicht auf die genauen Testparameter eingegangen, sondern nur ein vergleichender, semiquantitativer Überblick gegeben. Allerdings wurden die Kennwerte aus Bild 2 unter identischen Bedingungen für alle drei Produkte ermittelt. Während die beiden Teroson MS 949 FR-Typen eine etwas höhere Viskosität unter identischen Bedingungen zeigen, lassen sich auch Letztere noch aus einer zweikomponentigen Kartusche mit Beschleuniger (üblicherweise Teroson MS 9371 B) verarbeiten. Während die Dehnung von S2-Prüfkörpern nach ISO 37 für die Produkte der MS 949 FR-Reihe höher liegen, wird für MS 939 FR BK eine höhere Zugkraft gemessen. Die nach ISO 4587 bestimmte Scherfestigkeit liegt hingegen für die beiden MS 949 FR-Produkte höher. Nahezu identische Werte werden für Shore A, Durchhärtegeschwindigkeit und Dichte ermittelt. Die Hautbildezeit wurde für die Produkte der MS 949 FR-Reihe erhöht, um eine längere Verarbeitung während der Anwendung zu gewährleisten. Alle Produkte erfüllen die DIN 45545-2 HL2 für R22/23 und zeigen einen niedrigen Volumenschwund während des Aushärtungsprozesses. Darüber hinaus konnte der PCF von und Teroson MS 949 FR BK gegenüber Teroson MS 939 FR BK um 13 Prozent gesenkt werden (Infokasten).
Widerstand gegen Hitzebelastung
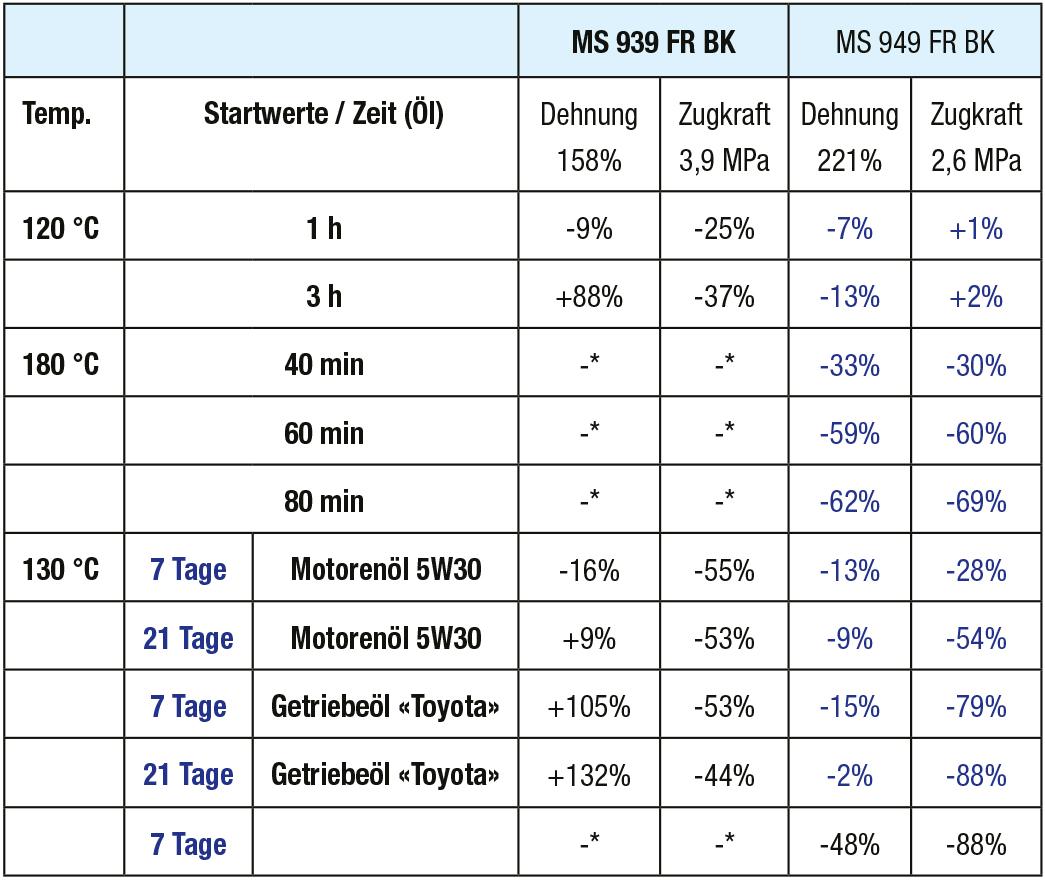
Die Wärmealterung aller getesteter Produkte wurde bei 80 °C (bis 18 Wochen), 120 °C (bis drei Stunden), 130 °C (eine Woche) sowie 180 °C (bis 80 min) an S2-Prüfkörpern durchgeführt (Bild 3).
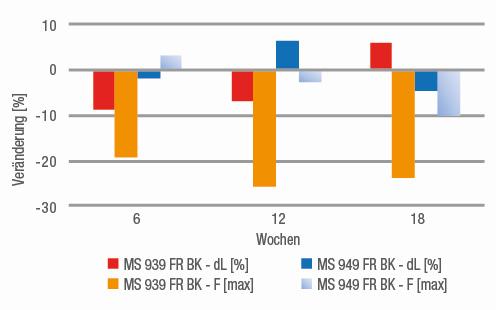
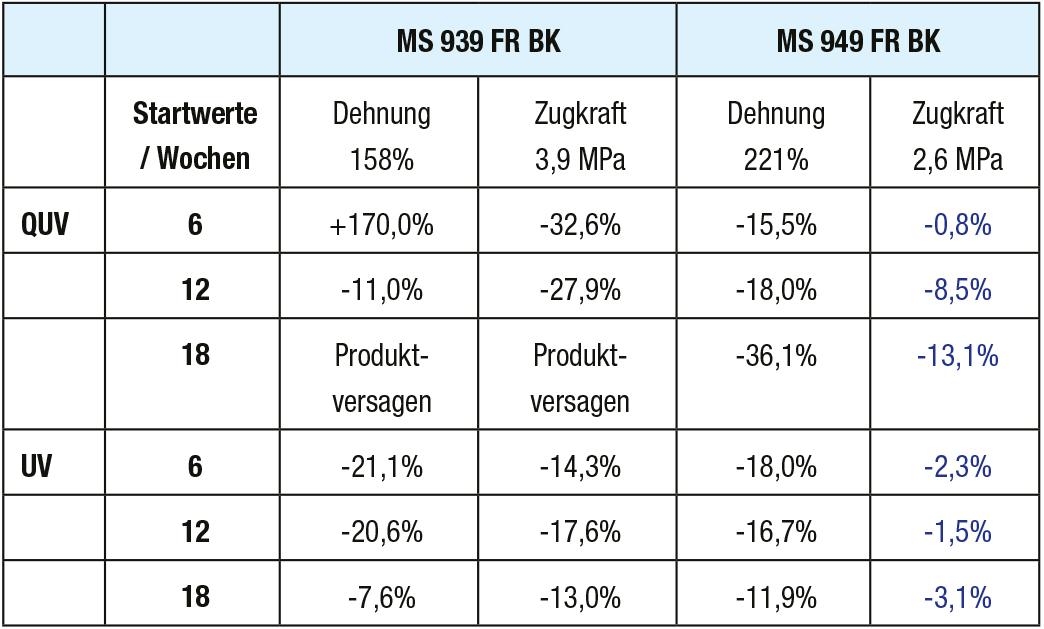
Daneben wurden S2-Prüfkörper in verschiedene Motorenöle eingelegt und über drei Wochen einer Wärmebelastung von 130 °C ausgesetzt. Bild 4 zeigt eine graphische Gegenüberstellung der prozentualen Abweichung mechanischer Kennwerte (gemäss eines Zug-Dehnungsexperiments nach ISO 37) nach einer Lagerung bei 80 °C über einen Zeitraum von bis zu 18 Wochen von ihrem Startwert. Die Ergebnisse zeigen, dass das ausgehärtete Produkt Teroson MS 949 FR eine höhere Stabilität als sein Vorgänger aufweist. Wie in Bild 3 dargestellt, zeigt sich eine verbesserte thermische Belastbarkeit von Teroson MS 949 FR BK. Bei einer Belastung von etwa 180 °C versagt Teroson MS 939 FR BK bereits nach 40 min während bei Teroson MS 949 FR BK bis 80 min Belastung immer noch messbare Prüfkörper vorhanden sind. Bei kurzzeitiger Belastung in Motorenöl zeigt Teroson MS 949 FR BK ebenfalls höhere Beständigkeit. Die Prüfkörper wurden nach der entsprechenden Lagerzeit einem Zug-Dehnungsexperiment nach ISO 37 unterworfen. Die Abweichung vom Startwert ist in Prozent angegeben. In manchen Fällen wurden die Prüfkörper durch die Lagerbedingungen zerstört, sodass keine Prüfung erfolgen konnte.
Widerstand gegen UV-Strahlung und kombinierte Bewitterung
Neben der Temperaturbeständigkeit spielt auch die Bewitterungsbeständigkeit eine erhebliche Rolle bei der Auswahl des am besten geeigneten Kleb- und Dichtstoffes. Hierbei werden S2-Prüfkörper einem Wechsel aus Temperaturbelastung, UV-Strahlung und Wassersprühnebel im sogenannten «Q-Lab Ultraviolet Vettering Tester» (QUV-Test) sowie UV-Licht (UVA-352 nm/UVB-311 nm) über mehrere Wochen ausgesetzt, um eine beschleunigte Alterung des Klebstoffes zu untersuchen. In der QUV-Kammer durchlaufen die Prüfkörper über den gesamten Prüfzeitraum einen wiederkehrenden 8-stündigen Zyklus. Dieser setzt sich aus einer UV-Strahlungsphase (340 nm, 70 °C), einer Sprühnebelphase (7 min, 7 l/min, 2,8 bar) und einer Kondensationsphase (Dunkelheit, 40 °C) zusammen. Zur Abprüfung wurde wie bei der Temperaturlagerung in Bild 5 verfahren.
Adhäsionstests
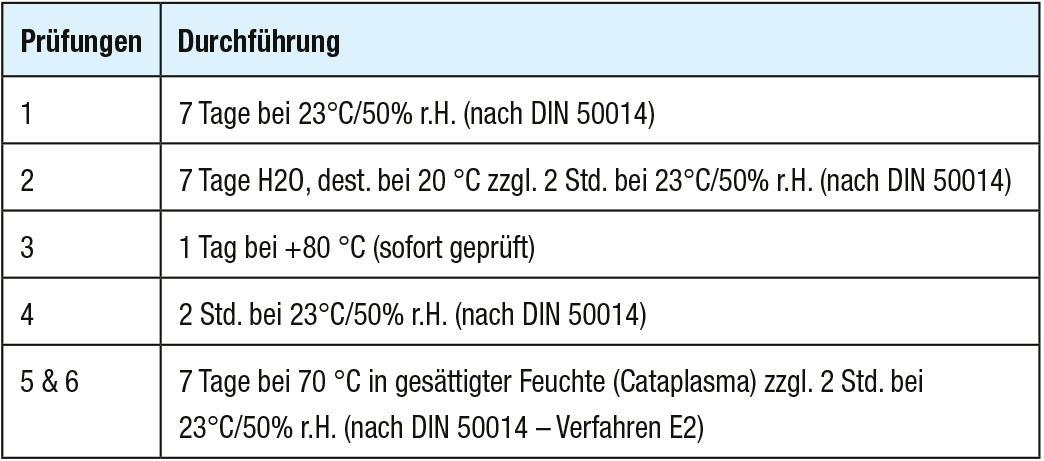
Eine der wichtigsten Attribute eines Kleb- und Dichtstoffes ist die Fähigkeit, eine stabile, auch unter Belastung und Bewitterung nicht versagende Verbindung zu einem möglichst breiten Spektrum an Oberflächen bereitzustellen. Als allgemein anerkannter Test für diesen Parameter hat sich vor allem im Schienenfahrzeugbau die DVS 1618 herauskristallisiert (Bild 6). Hierbei handelt es sich um einen Raupenschältest, der während einer Kaskade verschiedener, aufeinander aufbauender Klimatests durchgeführt wird.
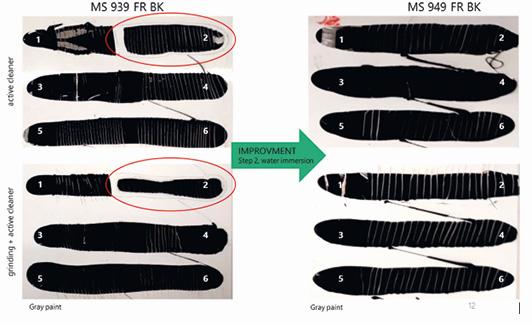
Wie bei Raupenschältests im Allgemeinen, wird auch hier ein kohäsives Bruchbild angestrebt. Für den folgenden Haftungsversuch wurden die entsprechenden Oberflächen vorbehandelt, bevor der Klebstoff appliziert wurde. Der obere Teil des Substrats aus Bild 7 wurde lediglich mit Teroson SB 450 gereinigt. Der untere Teil wurde angeschliffen und anschliessend mit Teroson SB 450 gereinigt. Beide Vorbehandlungen zeigen ein identisches Fehlerbild nach dem Haftungstest.
Im vorliegenden Test konnte der zweite Schritt (Wasserlagerung nach sieben Tagen) verbessert werden. In Bild 7 ist links Teroson MS 939 FR und rechts das neue Produkt dargestellt. Deutlich zu sehen ist, dass sich die Haftung auf dem Substrat verbessert hat und man hier nun ein vollständig kohäsives Versagen beobachtet.
Widerstand gegen aggressive Reiniger
Die Reinigung von Fahrzeugen ist von zentraler Bedeutung, nicht nur aus ästhetischen Gründen, sondern auch zur Sicherstellung der Langlebigkeit von Oberflächen, Dichtungen und des gesamten Fahrzeugs. Hierbei werden oft teils aggressive Reiniger verwendet. Zum Einsatz kommt eine Vielzahl unterschiedlicher Reiniger, die saurer, alkalischer oder neutraler Natur sein können.
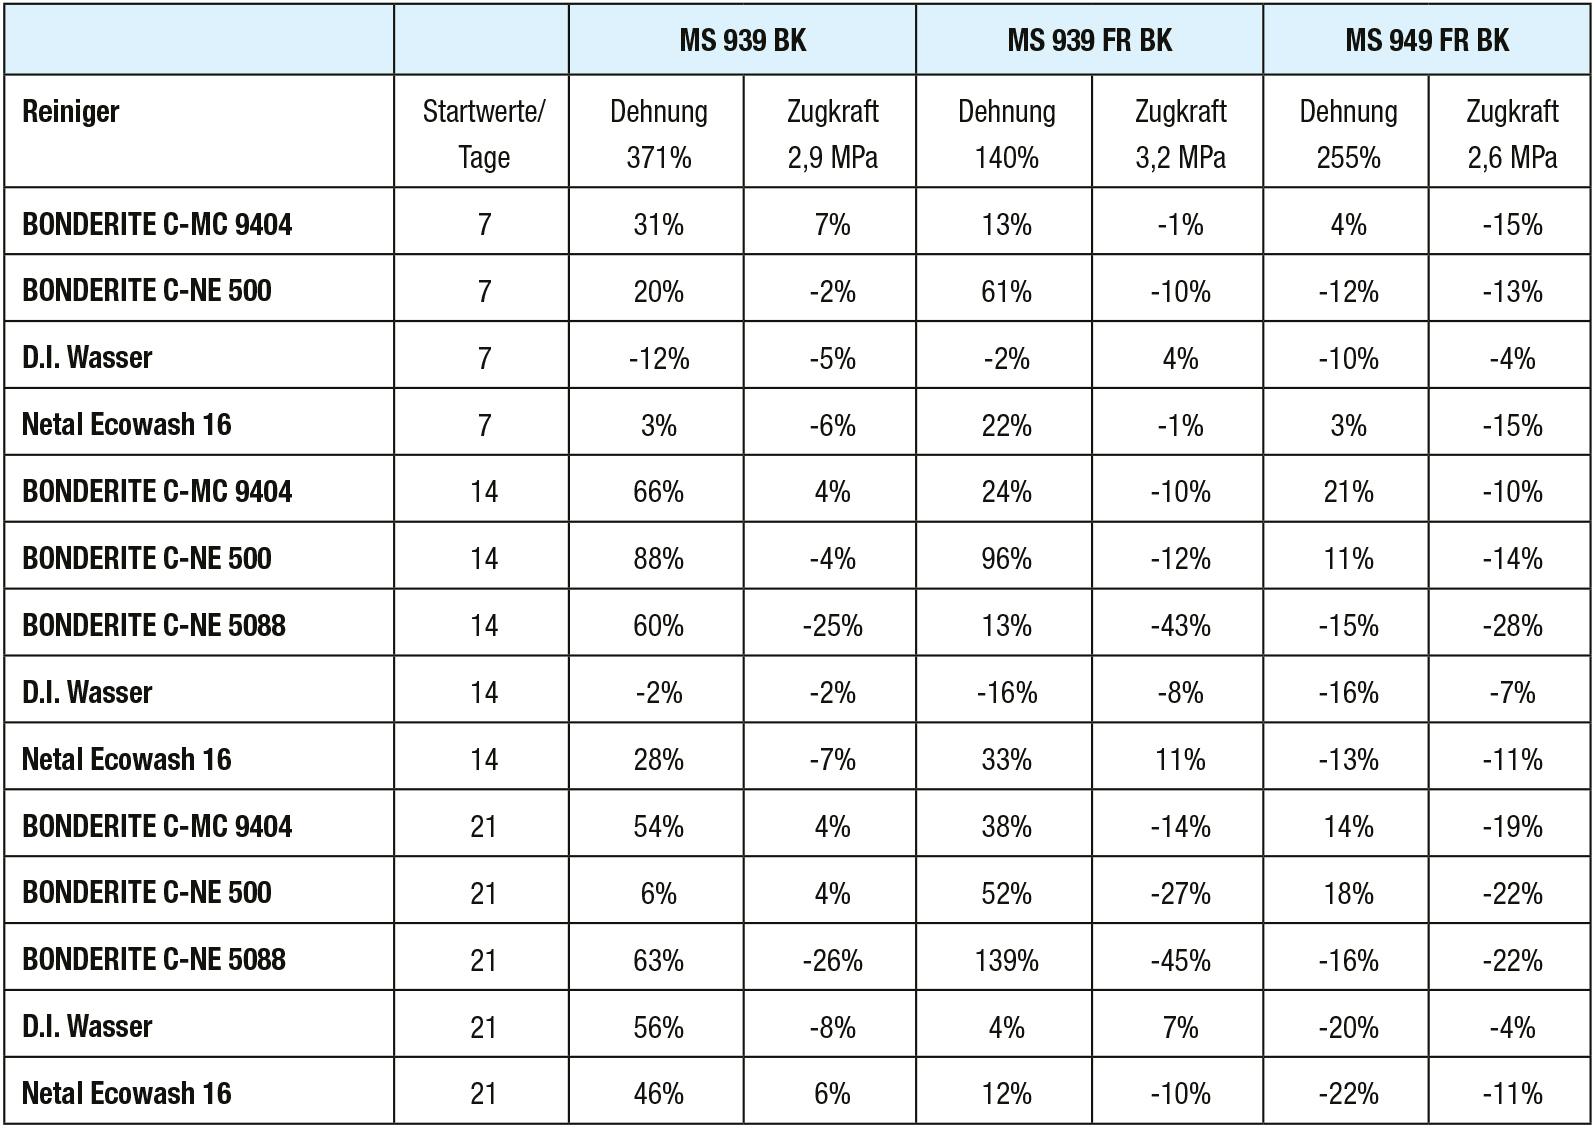
Um die Widerstandfähigkeit zu untersuchen, wurden die drei Teroson-Produkte MS 939 BK, MS 939 FR BK und MS 949 FR BK einem Lagerungstest über drei Wochen in einer 20-prozentigen wässrigen Lösung der entsprechenden Reiniger sowie zur Referenz in deionisiertem Wasser unterworfen. In diesem Experiment wurde ebenfalls auf S2-Prüfstäbe, die vollständig im Medium untergebracht wurden, zurückgegriffen. Allerdings wurden die Prüfkörper vor dem Test drei Wochen lang bei Norm-klima ausgehärtet. Nach jeweils sieben Tagen über drei Wochen wurden Prüfkörper entnommen und einem Zug-Dehnungsexperiment nach ISO 37 unterzogen. Die Variation zum Ausgangswert in Dehnung und Zugkraft sind auch hier in Prozent dargestellt. Die Werte sind in Bild 8 zusammengefasst.
Durchweg zeigt sich, dass die Variation von Teroson MS 939 zu MS 939 FR bis MS 949 FR abnimmt. Vor allem MS 939 neigt dazu, unter Einwirkungen der Reiniger in der Dehnung stark anzusteigen.
Dieses Verhalten ist beim flammgeschützten MS 939 FR weniger stark ausgeprägt, während MS 949 FR nochmals eine weitere Verbesserung aufweist. Hier liegen die Abweichungen bei etwa ±20 Prozent des beobachteten Maximums. MS 949 FR weist demnach die höchste Beständigkeit gegenüber sauren, neutralen und alkalischen Reinigern auf.
Fazit
Die Entwicklung der Teroson MS 949 FR-Reihe erweitert das bestehende Produktportfolio der elastischen Kleb- und Dichtstoffe und verschiebt die Grenzen der Belastbarkeit eines nach EN 45545-2 flammgeschützten SMP-Produktes. Diese neue Familie SMP-basierter Produkte, die sowohl als einkomponentige als auch als beschleunigte Variante im Markt verfügbar ist, zeichnet eine erhöhte Beständigkeit gegenüber Umwelteinwirkungen wie Hitze und UV-Strahlung als auch gegen aggressive Reiniger aus. Neben dem Schienenfahrzeugbereich bieten sich für diese Produkte somit auch zahlreiche weitere Anwendungsfelder an, in denen flammgeschützte, elastische Kleb- und Dichtstoffe eingesetzt werden können. Darüber hinaus wurde bei der Entwicklung auf zinn- und phthalathaltige Rohstoffe verzichtet und der Kohlenstoff-Fussabdruck um etwa 13 Prozent gegenüber dem Vorgängerprodukt gesenkt.
ZU DEN AUTOREN
Claudia Blaffert (Engineer Product Development EIMEA) und
Dr. Sascha Schäfer (Senior Manager Product Development EIMEA,
Produktentwicklung Adhesive Technologies für Industrieanwendungen
Henkel AG & Co. KGaA
Henkelstrasse 67
D-40589 Düsseldorf
T +49 (0)211-797-0
www.henkel.de
Internationale Fachmesse für Produktions- und Montageautomatisierung
6. bis 8. Oktober
www.motek-messe.de
Internationale Fachmesse für industrielle Klebetechnologie
6. bis 8. Oktober
www.bondexpo-messe.de