ALUMINIUM, Düsseldorf
Weltmesse und Kongress
6. bis 8. Oktober
www.aluminium-exhibition.com

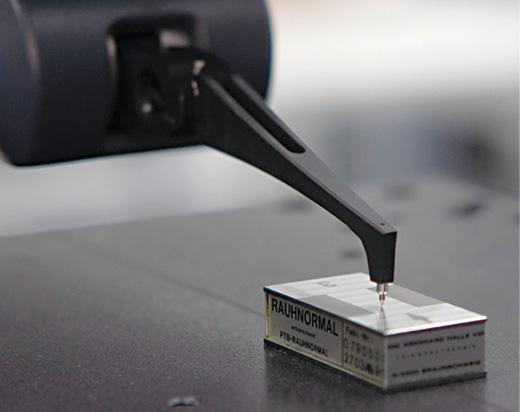
Bild: RhySearch
Im Jahr 2021 wurden die Rauheitsnormen auf Basis der ISO 4287 zurückgezogen. An ihre Stelle trat die internationale Normenreihe ISO 21920, welche die wesentlichen Normen zur Beschreibung und Bewertung von Rauheitsprofilen ersetzt und vereinheitlicht.
Was auf den ersten Blick wie eine geringfügige Normenumstellung erscheint, hat in der Praxis weitreichende Konsequenzen. Konstruktion, Fertigung und Qualitätssicherung sind gleichermassen betroffen und sollten ihre bisherigen Vorgehensweisen kritisch überprüfen und anpassen. Dies gilt vor allem bei Anpassungen bestehender Zeichnungen oder wenn die in der Messsoftware hinterlegte Norm von der in der Zeichnung referenzierten Norm abweicht.
Rauheit ist mehr als ein Zahlenwert
Im GPS-System (Geometrische Produktspezifikation) ist die Rauheit ein Bestandteil der Oberflächenbeschaffenheit. Sie tritt gemeinsam mit zwei weiteren Merkmalen der realen Oberfläche auf: der Formabweichung als langwelligem Anteil und der Welligkeit als mittelwelligem Anteil.
Die Rauheit beschreibt die kurzwelligen Abweichungen einer Oberfläche. Sie entstehen durch Fertigungsverfahren wie Drehen, Fräsen, Schleifen oder Polieren und die Amplituden bewegen sich im Mikro- bis Nanometerbereich. Auch wenn diese Strukturen für das Auge kaum wahrnehmbar sind, können sie einen entscheidenden Einfluss auf das Funktionsverhalten eines Bauteils haben.
So wirkt sich die Rauheit unter anderem auf das Reib- und Verschleissverhalten, das Dicht- und Gleitverhalten sowie die Ermüdungsfestigkeit aus. Ebenso spielt sie eine wichtige Rolle bei der Haftung und Benetzbarkeit von Oberflächen, bei optischen Eigenschaften und beim Korrosionsverhalten. In vielen Anwendungen entscheidet die Rauheit damit über die Lebensdauer, Zuverlässigkeit und Funktionalität eines Produkts.
Vom Primärprofil zum Rauheitsprofil
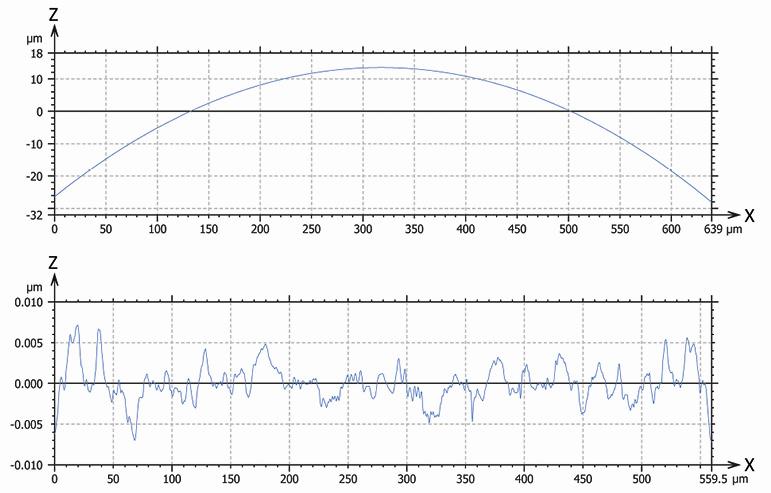
Die Bestimmung der 2D-Rauheit basiert auf der Messung eines Profils. Ausgangspunkt ist das sogenannte Primärprofil, das sämtliche geometrischen Anteile der Oberfläche enthält – von der überlagerten Form über die Welligkeit bis hin zur Rauheit.
In einem ersten Schritt werden kurzwellige Signalanteile entfernt, die überwiegend auf Messrauschen des Systems zurückzuführen sind und keinen Beitrag zur funktionalen Beurteilung der Oberfläche leisten. Anschliessend wird das überlagerte Formelement, beispielsweise eine Gerade, ein Kreis oder ein Polynom, mathematisch vom Primärprofil getrennt.Im nächsten Schritt werden die langwelligen Profilanteile, also Formabweichung und Welligkeit, mithilfe des Profil-L-Filters entfernt. Was verbleibt, ist der kurzwellige Anteil des Profils – das eigentliche Rauheitsprofil. Erst auf dieser Basis werden die Profilrauheitsparameter berechnet, die für die Spezifikation und Verifikation der Oberfläche herangezogen werden.
Gleiche Werte – trügerische Sicherheit
Im Jahr 2023 führte die OST – Ostschweizer Fachhochschule am Kompetenzzentrum Produktionsmesstechnik einen internationalen Ringvergleich im Bereich der Rauheitsmessung durch. Beteiligt waren sieben Kalibrierlaboratorien, darunter auch die METAS, das Eidgenössische Institut für Metrologie.
Gemessen wurden Rauheitsnormale, ausgewertet sowohl nach der ISO 4287 als auch nach der aktuellen Normenreihe ISO 21920.
Auf den ersten Blick ergibt sich ein beruhigendes Bild, da für die Profilrauheitsparameter Ra, Rq, Rp, Rv, Rt und Rz identische Werte bestimmt wurden.
Diese Übereinstimmung könnte zu dem Schluss verleiten, dass die Umstellung auf die ISO 21920 in der Praxis kaum Relevanz besitzt. Genau darin liegt jedoch ein gefährlicher Trugschluss.
Denn auch wenn einzelne Profilrauheitsparameter gleich ausfallen, ändern sich unter ISO 21920 wesentliche Aspekte der Messdatenaufnahme, Filterung und Auswertung. Werden diese Unterschiede nicht berücksichtigt, können Fehlinterpretationen, nicht normkonforme Spezifikationen und im schlimmsten Fall sicherheitsrelevante Risiken auftreten.
Abweichung bei realen Bauteilen
Bei realen Bauteilen zeigt sich das Bild differenzierter. Wird derselbe Messdatensatz einmal nach ISO 4287 und einmal nach ISO 21920 ausgewertet, können insbesondere bei industriell gefertigten Oberflächen relevante Abweichungen auftreten.
Im Beispiel in der Grafik fällt der Profilrauheitsparameter Rv, der die Tiefe der grössten Profiltiefe unterhalb der mittleren Linie beschreibt, bei der Auswertung nach ISO 21920 um rund 10 Prozent niedriger aus.Die beobachteten Unterschiede lassen sich direkt auf die neue Berechnung einzelner Profilrauheitsparameter zurückführen. Einzelne Kenngrössen werden nach ISO 21920 anders berechnet. Dies kann zu niedrigeren Messwerten führen.
Die Reihenfolge der Filter wurde in der aktuellen Norm angepasst und der Profil-S-Filter (Tiefpassfilter) wird neu vor dem Profil-F-Operator (Formtrennung) ausgeführt. Dies kann einen Einfluss auf das Rauheitsprofil haben.
Messstrategie muss angepasst werden
Mit der ISO 21920 ändert sich die Bewertung der Messergebnisse grundlegend. Während nach ISO 4287 noch bis zu 16 Prozent der Oberfläche ausserhalb der Spezifikation liegen durften (T16Prozent), gilt nun im Defaultfall: Eine Überschreitung der Toleranz ist nicht zulässig (Tmax). Dies erfordert mehrere Messungen, typischerweise mindestens drei Profile an den Stellen mit der erwarteten maximalen Rauheit für obere Toleranzgrenzen.
Zusätzlich werden Oberflächenunvollkommenheiten neu der Rauheit zugeordnet, sodass beispielsweise Kratzer in die Messung einzubeziehen sind. Dies kann bei realen Bauteilen einen wesentlichen Einfluss auf das Ergebnis haben.
Die Auswahl der Filterkriterien erfolgt nicht mehr anhand einer Unterscheidung zwischen periodischen und aperiodischen Rauheitsprofilen und anhand des realen Bauteils, sondern ist eindeutig durch die Spezifikation festgelegt. In der Normenreihe ISO 21920 wurde der Grenzwert für die Auswahl des Profil-L-Filters für den Parameter Rz angepasst. Dadurch können bei identischen Spezifikationen je nach angewendeter Norm unterschiedliche Filter zur Anwendung kommen.
Fazit
Die ISO 21920 ist weit mehr als eine formale Nachfolgenorm der ISO 4287. Sie verändert das Zusammenspiel zwischen Konstruktion, Fertigung und Qualitätssicherung.
Unternehmen, die weiterhin mit bestehenden Messstrategien arbeiten, riskieren Missverständnisse, erhöhte Nacharbeitsaufwände und steigende Qualitätskosten. Wer die aktuelle Norm jedoch bewusst nutzt, gewinnt an reproduzierbaren Messergebnissen und erhöhter funktionaler Sicherheit.
ZUM AUTOR
OST – Ostschweizer Fachhochschule
Institut für Mikrotechnik und Photonik/
Kompetenzzentrum Produktionsmesstechnik
Werdenbergstrasse 4
CH-9471 Buchs
www.ost.ch/pmt
produktionsmesstechnik@ost.ch
Internationale Fachmesse für Produktions- und Montageautomatisierung
6. bis 8. Oktober
www.motek-messe.de
Internationale Fachmesse für industrielle Klebetechnologie
6. bis 8. Oktober
www.bondexpo-messe.de